老实说,答案是"看零件"。但决定价格的因素并不多,你完全可以理解并控制它们。弄清楚之后,你就能看懂报价单、公平比较几家加工厂,而且常常能在不改变零件功能的前提下把价格降下来不少。
刚接触CNC?先看CNC加工是什么?
你到底在为什么付钱
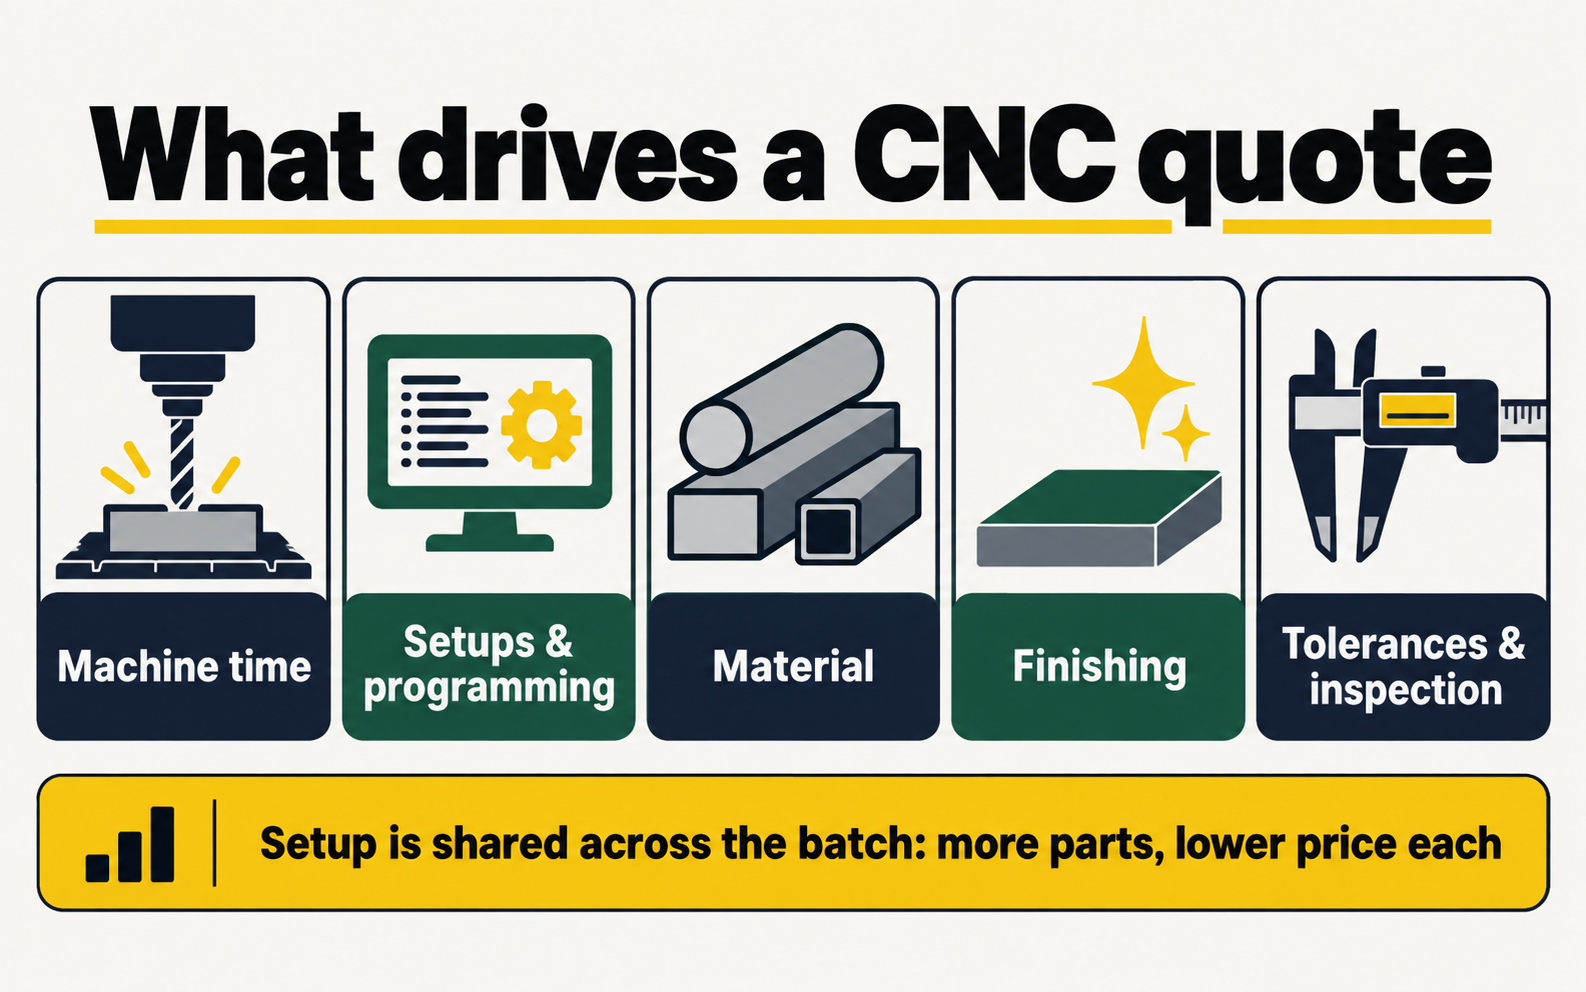
一份CNC报价主要由五部分组成:
- 机床工时。 机床切削你的零件要多少分钟。形状复杂、腔体深、细节小、材料硬,都会更慢。
- 装夹和编程。 第一刀之前,工程师要编好程序,把零件装夹到机床上。每次为了加工另一面而翻面或重新装夹,就多一次装夹。这部分费用做1件和做100件一样,所以单件特别贵。
- 材料。 算的是开始时整块毛坯的料,而不只是最后零件剩下的部分。铝便宜,不锈钢、钛和PEEK就不便宜了。
- 表面处理。 阳极氧化、喷砂、喷漆、丝印标志。每一项都是单独的工序,常常要送到别的厂做。
- 检测和公差。 公差越严,切削越慢,测量越多。
大致数字(仅供参考)
价格因加工厂和零件差别很大,下面只是帮你建立量级概念,不是报价:
- 一个小而简单的铝件(支架或板件),单件:通常几十美元
- 同样的零件做50件:单价通常低得多,因为装夹费被分摊了
- 需要多次装夹或五轴加工、再做阳极氧化的复杂外壳:手板数量下每件可能几百美元
- 不锈钢或钛:同样形状,价格可能是铝件的好几倍
真正的价格只能靠询价。好消息是深圳的加工厂通常一两天内就能报价。
怎样降低报价
改设计(省得最多)
- 放宽不需要的公差。 只有关键特征需要严格数值,其余统一标一般公差即可。
- 内角加圆角。 旋转的刀具是圆的,切不出完全尖锐的内角。尖角需要很小的刀、切得很慢。圆角半径比标准刀具略大,就便宜得多。
- 避免又深又窄的腔体。 又细又长的刀具切得慢,还容易断。
- 减少装夹次数。 如果所有特征都能从一两个面加工到,就比需要从六个面加工的零件便宜。
- 使用标准孔径和螺纹。
改下单方式
- 多做几件。 从1件增加到5件或10件,单价往往大幅下降。
- 选铝合金6061,除非你真的需要别的材料。
- 内部零件不做外观处理。 反正没人看得到。
- 接受稍长一点的交期。 加急要额外收费。
怎样公平比较报价
确保每份报价都写明同样的内容:
- 材料和牌号(比如铝合金6061-T6)
- 数量
- 能保证的公差(以及是否提供检测报告)
- 表面处理(比如黑色阳极氧化、喷砂)
- 交期和运输条款
如果某份报价比其他便宜很多,可能用了不同的材料、省掉了表面处理,或者没按你的公差做。问清楚。
下一步
- CNC报价需要准备哪些文件
- 写给新手的公差入门
- 查找深圳和东莞的CNC加工厂
更新于 2026年9月29日