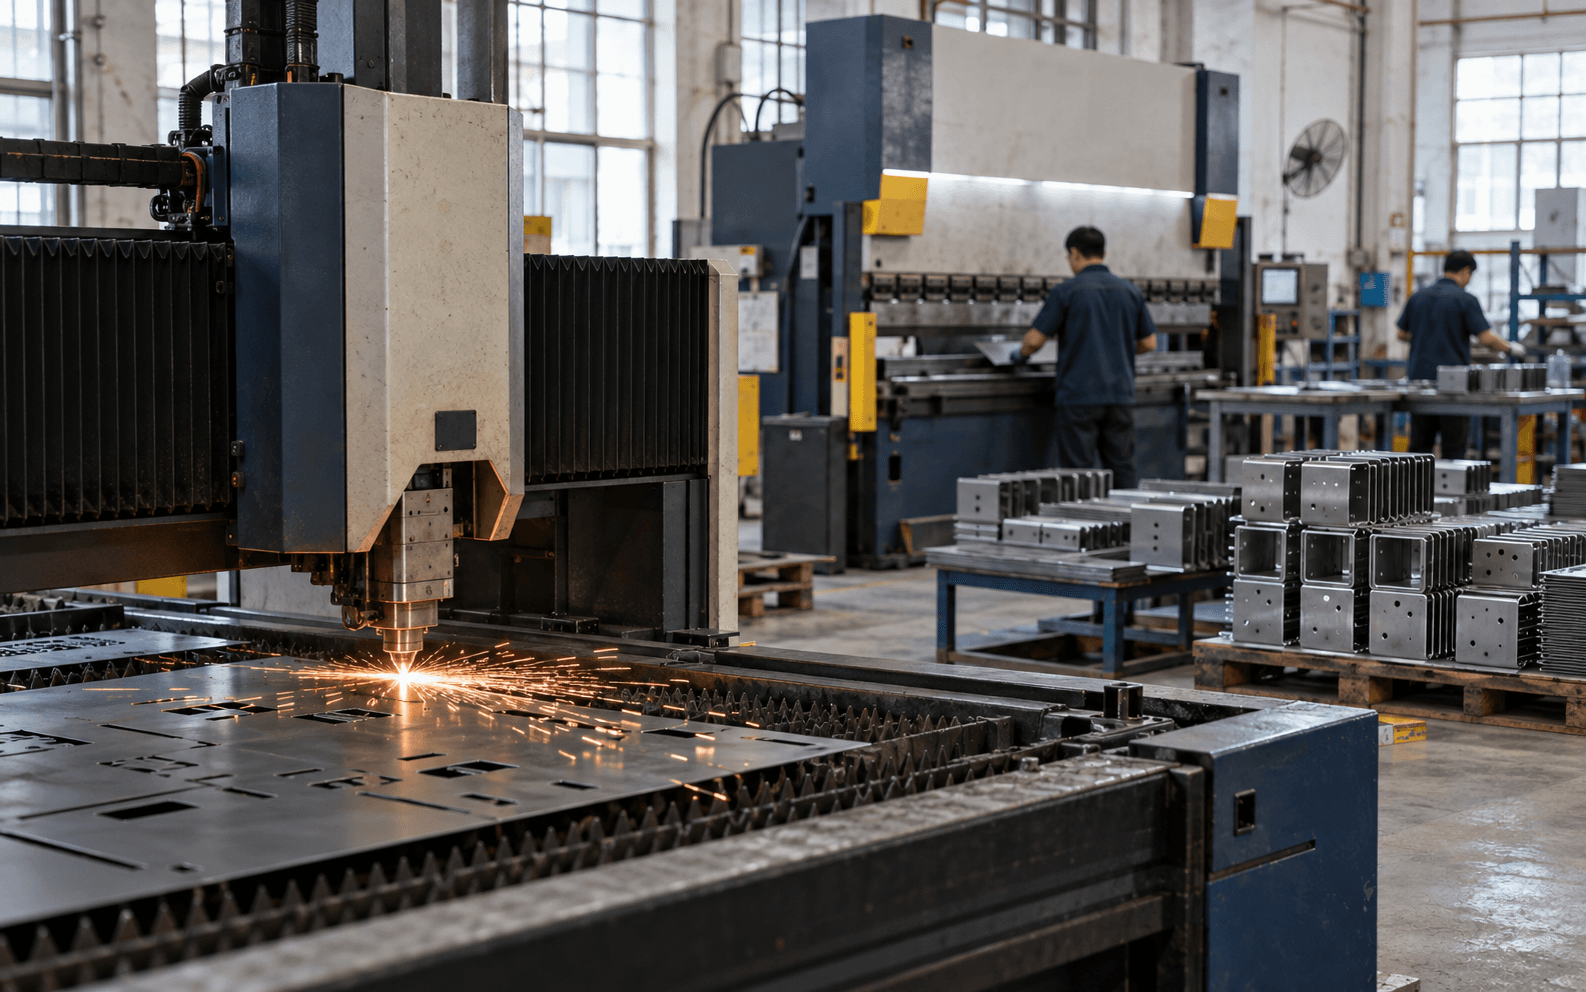
打开台式电脑、服务器机柜、自助终端、电气柜或实验设备看看,里面都是边缘折得整整齐齐的金属盒子和支架。它们一开始都是平的金属板。把这些板材做成立体零件,就叫钣金加工。
在中小批量下,这是做结实金属件最便宜、最快的方法之一,但第一次做硬件的团队常常直接跳到CNC或3D打印,把它忽略了。
一句话讲清钣金加工
钣金加工就是把平的金属板切割成形,折弯成立体形状,再连接和做表面处理,最终成为零件。
中文叫钣金。可以把它想象成折纸箱:先剪出一个带耳片和翻边的平面形状(展开图),再沿折线折成盒子。不同的是,金属要用机器切割和折弯,折好后就定型了。
怎么做:分步讲解
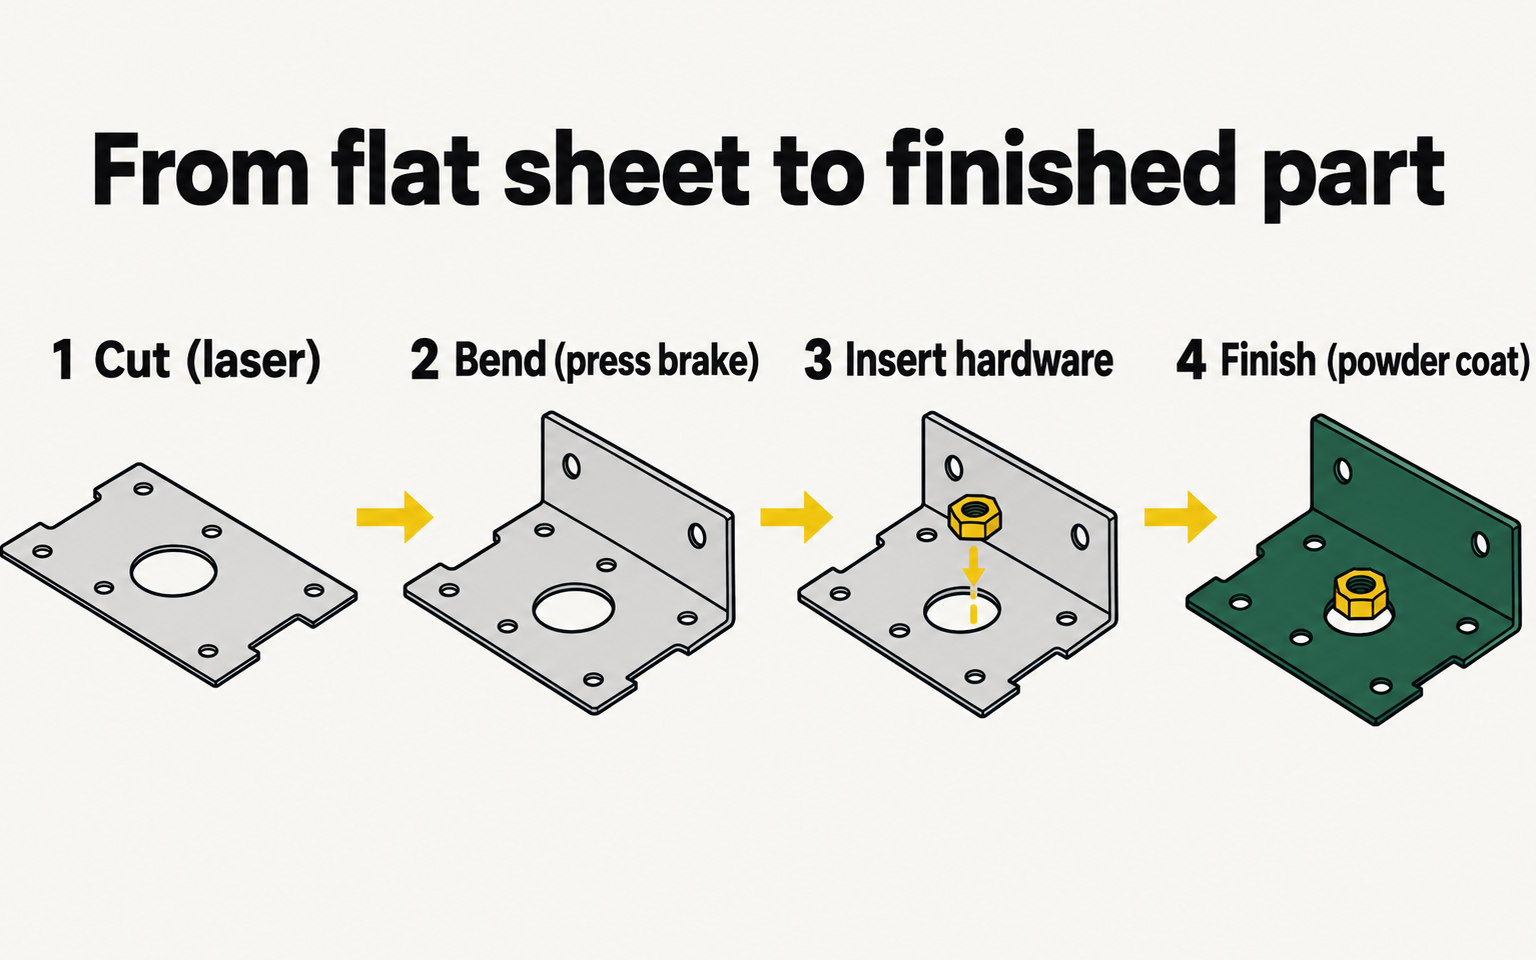
- 你发送三维模型。 用CAD的钣金工具设计,软件就知道板厚和折弯位置。
- 做展开图。 加工厂把模型"展开"成平面轮廓,并按每道折弯处金属的拉伸量留出合适的补偿。
- 切割。 从大板上切出轮廓和孔,通常用激光切割机(聚焦的光束把金属熔穿),或用数控转塔冲床(用一套标准模具冲出孔和形状)。
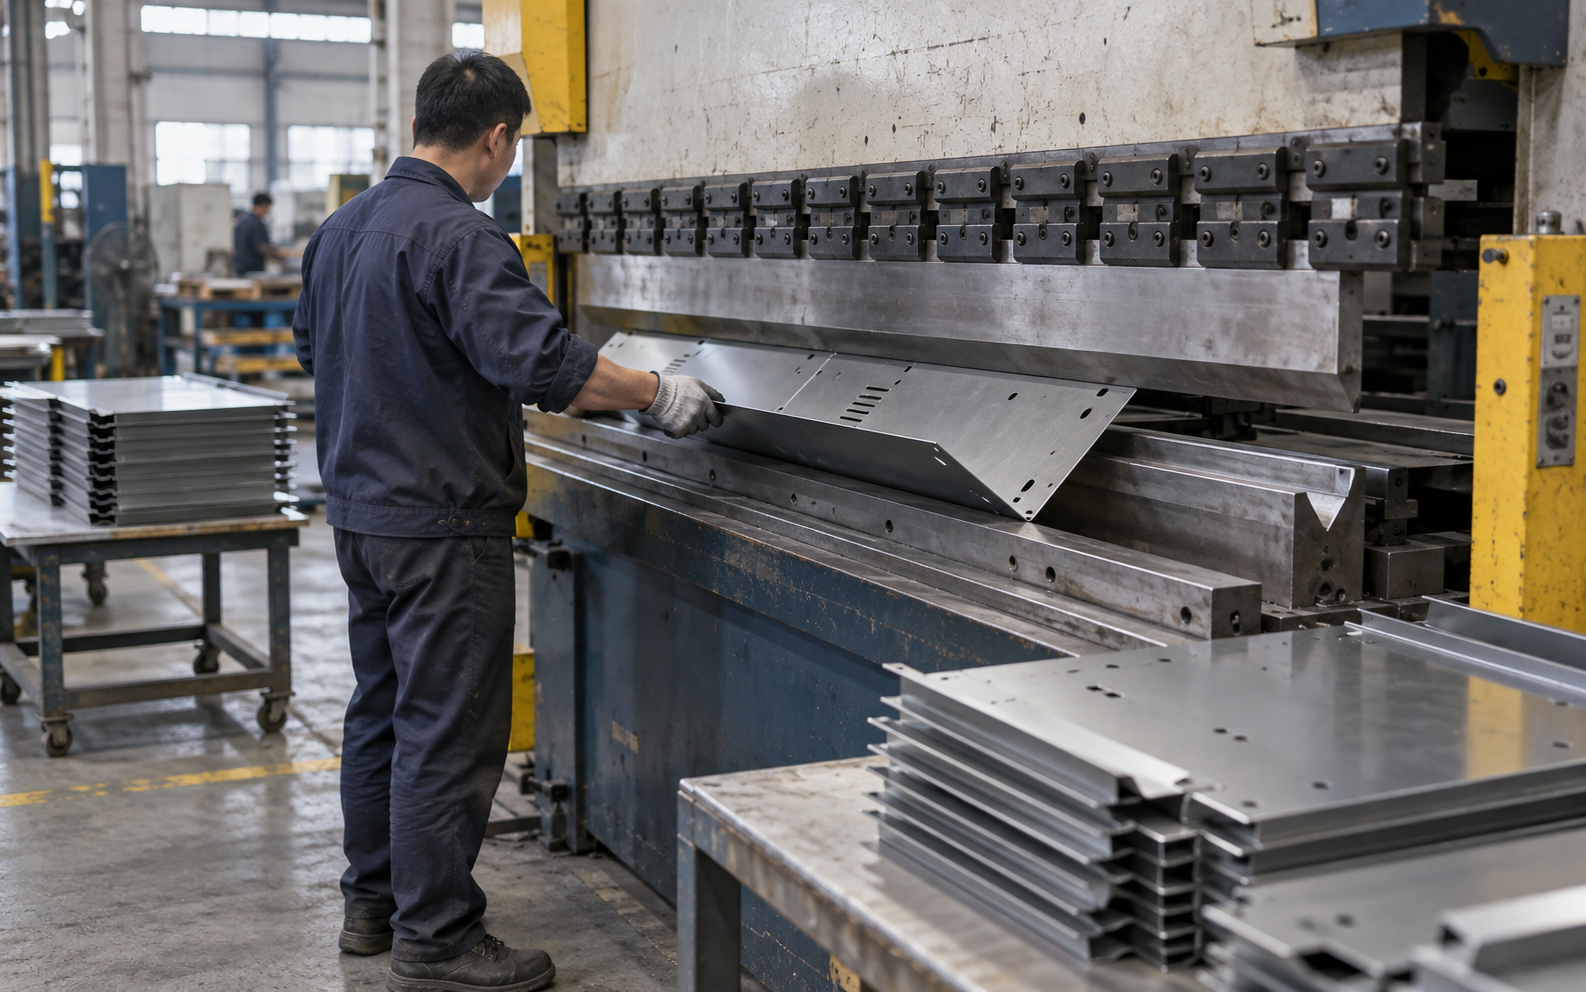
- 折弯。 用折弯机把金属折起来。板材放在长条形的上模和V形下模之间,上模压下,折出精确的角度。中文叫折弯。
- 压铆五金。 把螺母、螺柱和支撑柱压进孔里,这样薄板上也能拧螺丝。这类零件叫压铆件(常以品牌名PEM相称)。
- 连接。 零件之间可以焊接、铆接或用螺丝固定。
- 表面处理。 去毛刺(去掉锋利的边),然后通常喷粉、喷漆、电镀,铝件则可以阳极氧化。
常用材料
- 冷轧钢板(国内常叫SPCC):便宜、结实、好折弯。会生锈,所以一定要喷漆或喷粉。
- 镀锌板(SGCC,或电解镀锌的SECC):带锌层防锈的钢板,常用于电子产品内部的机箱。
- 不锈钢(304、316):耐腐蚀,拉丝后好看,但更难切割和折弯,所以更贵。
- 铝(常用5052):轻、好折弯。常用于CNC加工的6061在折小角度时容易开裂,所以折弯件一般选5052。
- 紫铜和黄铜: 用于电气汇流排和装饰件。
板厚用毫米表示(有时用号数表示,号数越大板越薄)。外壳常用大约0.8–2毫米(常见情况,请与供应商确认)。
钣金擅长什么
- 外壳、机箱、支架、面板和盖板。
- 中小批量,从一件手板到几千件,不需要昂贵的模具。
- 低成本做出结实、刚性好的零件。 折弯的钢盒比用整块料加工出同样形状便宜得多。
- 快。 简单零件常常几天就能做好(常见情况,请与供应商确认)。
- 容易修改。 新的展开图就是一个新文件。
不太适合什么
- 复杂的立体曲面。 钣金只能沿直线折弯。流线造型需要铸造、注塑或拉伸成型。
- 壁厚变化。 整个零件只有一种厚度。
- 跨折弯的严公差。 每道折弯都会带来一点偏差,公差一般比CNC宽松。
- 大批量小零件。 一旦需要几万件,冲压(用专用模具在冲床上冲出零件)的单件成本通常更低。
钣金加工与冲压
这一点值得早点知道:
- 钣金加工用通用设备(激光切割、折弯机),不需要专用模具。适合从手板到几千件。
- 冲压在冲床上用专用模具。模具要花钱、花时间,但每个零件只要一秒左右。适合大批量。
很多产品一开始用钣金加工,产量上来后再转冲压。如果设计时用标准折弯和标准孔,转换会更容易。
成本由什么决定
- 材料种类和厚度。 不锈钢比普通钢贵。
- 切割时间: 所有边的总长度和孔的数量。
- 折弯次数,以及零件要重新定位多少次。
- 压铆五金、焊接和打磨(焊接是手工活,费用涨得很快)。
- 表面处理: 喷粉、丝印、遮蔽。
按加工厂的标准模具来设计(折弯半径、孔径),能控制成本。见钣金外壳设计要点。
在深圳做钣金件
深圳和东莞有很多钣金厂,从只做激光切割和折弯的小作坊,到同时能焊接、喷涂和组装的大厂都有。
- 发送三维模型(STEP)和二维图纸,写明材料、板厚、表面处理、五金件和关键尺寸。
- 如果有展开图,也以DXF格式一起发,但要让加工厂按他们的模具确认。
- 请对方做DFM评审:他们会指出折弯离孔太近、翻边太短等问题。
- 先确认首件样品,再做大批量。
常用词
| 中文 | 英文 |
|---|---|
| 钣金 | Sheet metal |
| 折弯 | Bending |
| 激光切割 | Laser cutting |
| 冲压 | Stamping |
| 喷粉 | Powder coating |
继续阅读
下一步
更新于 2026年9月29日