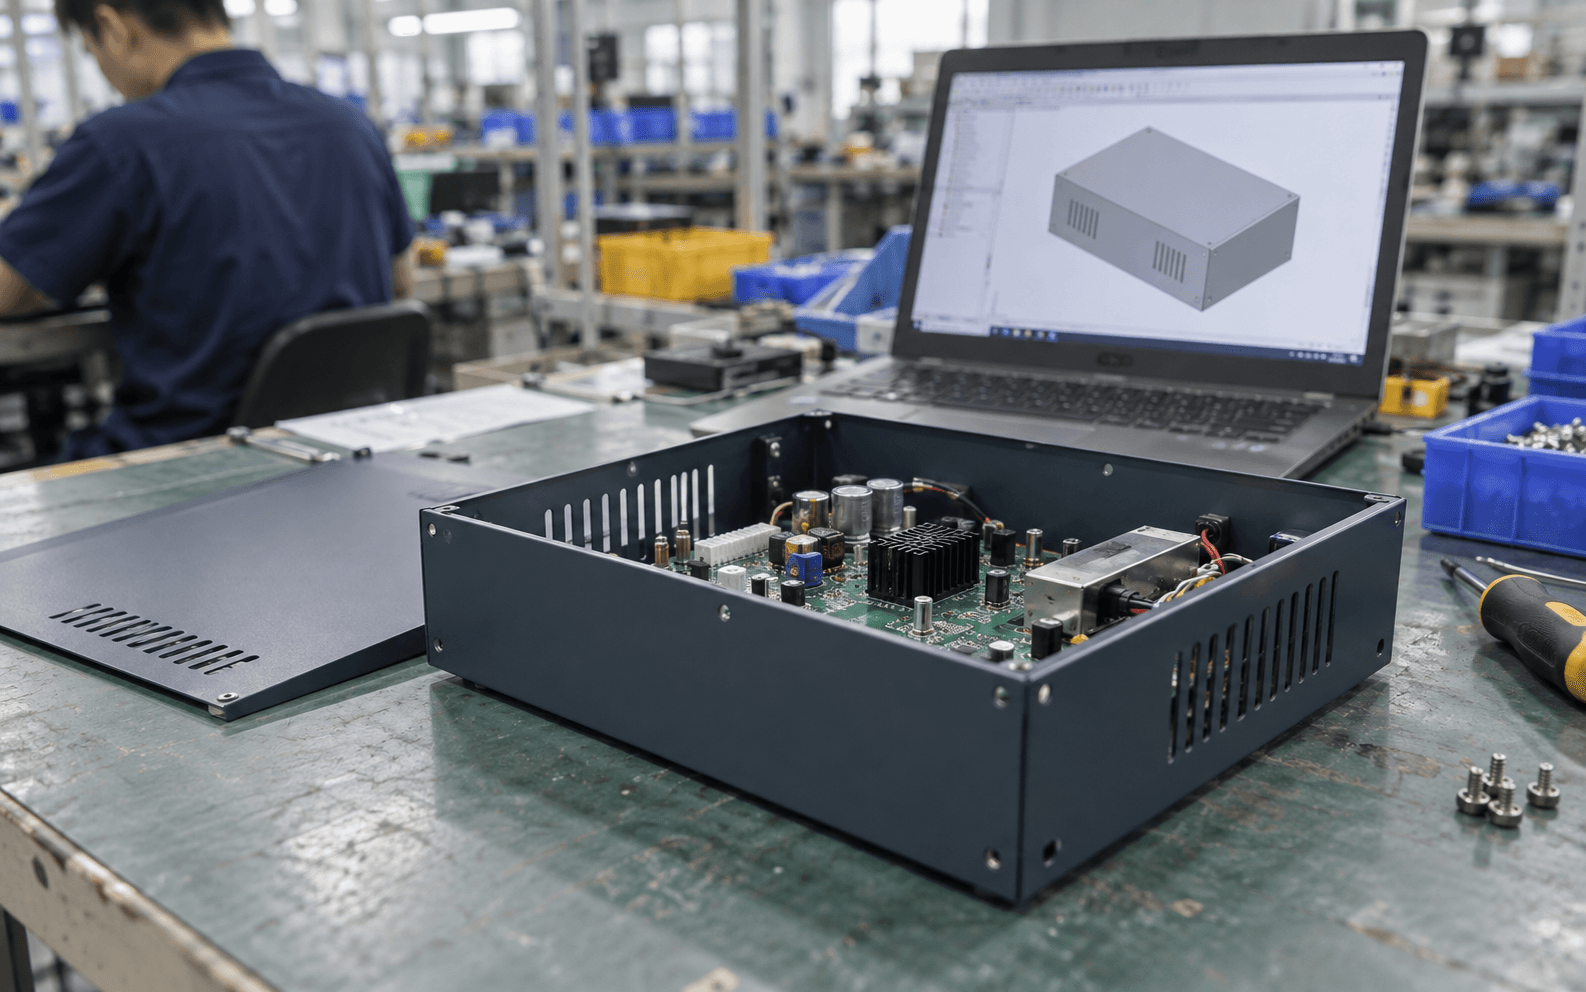
对电子产品、测试设备、自助终端和工业产品来说,折弯的金属盒是最实用的外壳之一:结实、能屏蔽电磁干扰,而且不需要昂贵的模具。但钣金有自己的规则。忽视这些规则的设计,回来的会是一长串DFM意见、更高的价格,或者装不上的零件。
这篇指南讲第一个外壳最重要的几条规则。下面的数字是常见的经验值,不是标准:每家加工厂的模具不同,一定要和供应商确认。
刚接触钣金?先看钣金加工是什么?
用对CAD方法
用CAD软件里的钣金工具,而不是先画一个实心盒子再抽壳。钣金工具能:
- 让各处厚度保持一致(金属不可能某处更厚),
- 设置折弯半径和折弯止裂槽,
- 把零件展开成展开图,这才是加工厂实际切割的东西。
如果你的模型无法干净地展开,大概也就没法按图做出来。
选一种常见结构
大多数钣金外壳由两三个简单的折弯件组成:
- 两个U形件: 底座两边向上折,上盖另两边向下折,用螺丝固定。简单、便宜。
- 托盘加盖: 四边向上折、转角留缝的托盘,加一块平的或折弯的盖板。
- 内架加外壳: 内部机架用来装电路板,外面单独做一个外观罩。
零件越少、折弯越少,外壳通常越便宜、越准。
规则1:统一板厚,尽早确定
先选材料和板厚,因为很多其他规则都取决于它。板越厚越刚硬,但也越重、越难折小角度,翻边也要更长。钢外壳常用大约1–1.5毫米;铝要达到同样刚度会稍厚一些(常见情况,请与供应商确认)。
规则2:折弯半径约等于板厚
金属折不出刀刃般尖锐的内角,它会绕着一个半径弯曲。常见的起点是内折弯半径大致等于板厚。尽量所有折弯用同一个半径,这样加工厂就不用换模具。
部分铝合金(比如6061)折小角度时会开裂。5052铝好折得多,是常用的选择。
规则3:翻边要够长
翻边是折起来的那段金属。折弯机需要有地方夹住。翻边太短,机器就折不出来。一个广泛使用的经验值是最小翻边长度约为板厚的四倍。翻边太短是最常见的DFM意见之一。
规则4:孔要远离折弯
金属折弯时,折弯附近的区域会被拉伸。离折弯线太近的孔会被拉成椭圆。孔和槽离折弯至少大约两到三倍板厚(再加上折弯半径)。如果孔必须靠近折弯,可以请加工厂折弯后再开孔,但会更贵。
规则5:加止裂槽
折弯在某条边的中间结束时,转角处的金属可能会撕裂。一个叫止裂槽的小缺口可以防止撕裂。大多数CAD工具会自动添加,别删掉就行。
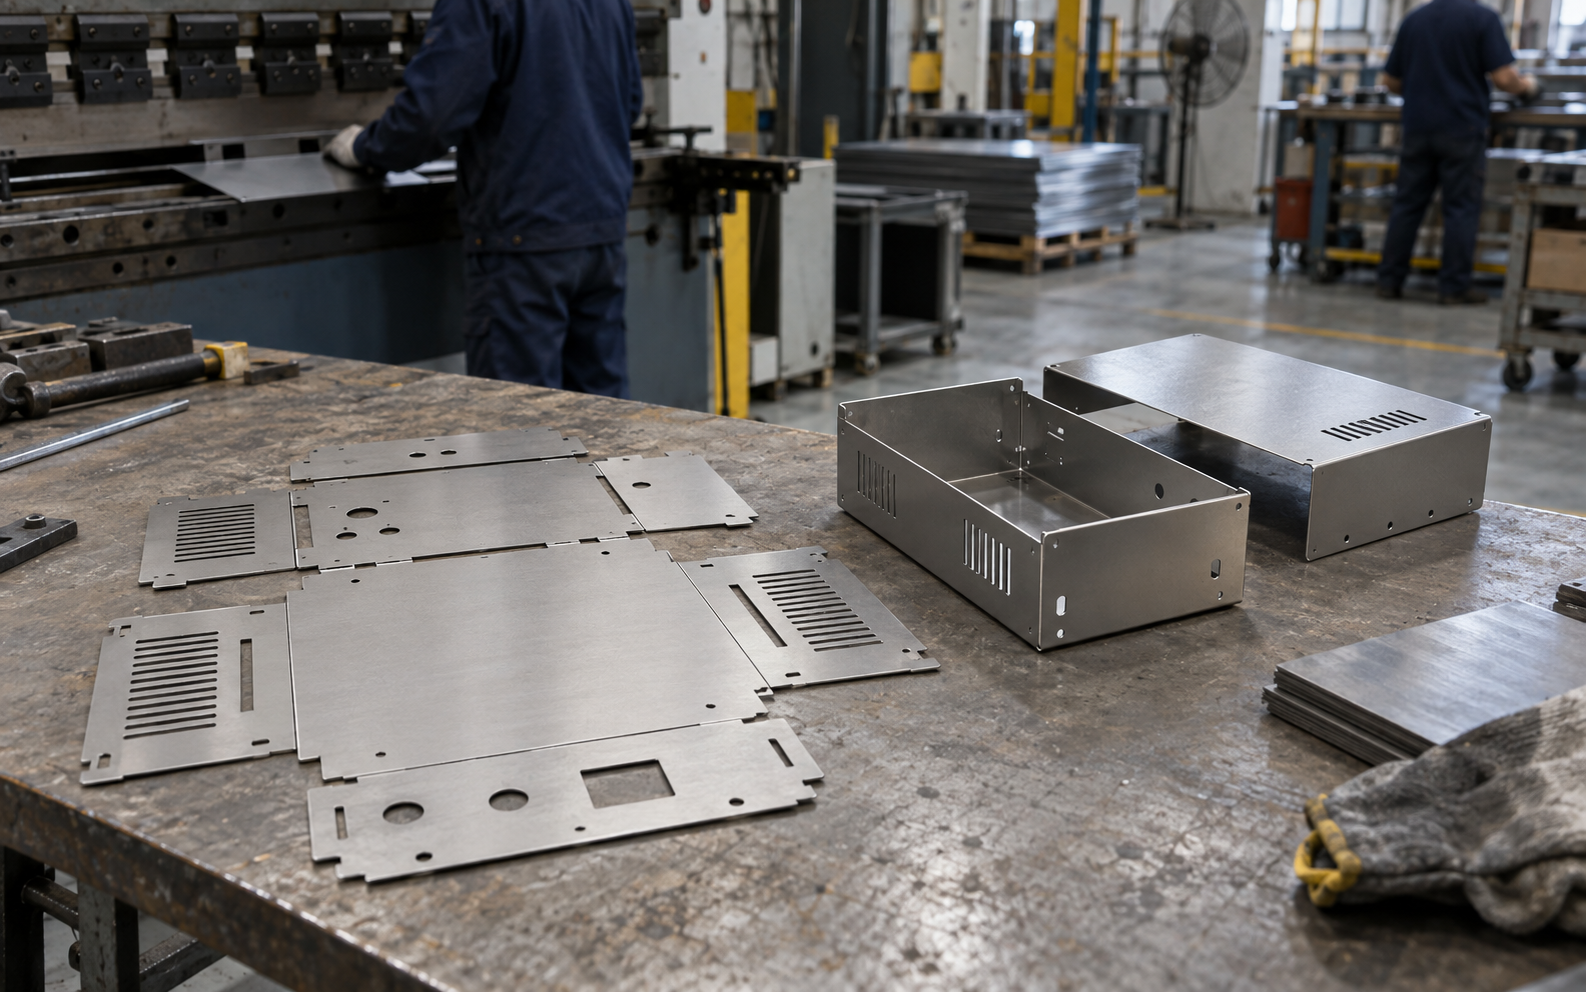
规则6:螺纹用压铆五金
薄板太薄,攻不出有用的螺纹。改用压铆件:永久压入冲孔中的螺母、螺柱和支撑柱(常以知名品牌名叫PEM)。在图纸上写明料号以及从哪一面压入。它们同样要远离折弯和边缘。
装电路板时,在底板上压铆支撑柱是固定PCB的干净做法。
规则7:散热孔和开孔要考虑切割
- 散热孔阵列(成排的槽或孔)用激光或冲床做很便宜。孔与孔之间的间距至少约等于板厚,避免板材变形。
- 接口开孔要留一点余量。别忘了喷粉会让每条边都变厚。
- 开孔的内角做圆角,比尖角更容易切得干净。
规则8:考虑表面处理和接地
大多数钢外壳做喷粉(烘烤固化的粉末涂层;见阳极氧化、喷粉还是喷漆)。这会影响设计:
- 涂层会增加厚度,所以孔、槽和需要滑动配合的零件要留余量。
- 涂层是绝缘的。如果外壳需要接地(为了安全或减少电磁干扰而与大地连接),要标出遮蔽区域,让它们保持裸露金属,比如接地螺柱周围和配合面。
- 五金件的螺纹要遮蔽或塞住。
颜色、光泽和标志印刷,见怎样写清楚颜色和表面处理要求。
规则9:公差要现实
每道折弯都会带来一点偏差,多道折弯的误差还会累积。钣金公差一般比CNC宽松;很多加工厂对折弯尺寸的公差在零点几毫米(常见情况,请与供应商确认)。只在关键位置标严公差(比如PCB的安装孔),并且都从同一条基准边标注。
询价要发什么
- 每个零件和整个装配体的三维模型(STEP)。
- 每个零件一份二维图纸,写明材料、板厚、表面处理、五金件标注、遮蔽和关键尺寸。
- 如果有,附上展开图DXF(加工厂仍会按他们的模具核对)。
- 数量,最好给几个档位(比如5、50和500件)。
完整清单见怎样写询价单(RFQ)。
发送前快速检查
- 每个零件厚度一致、只用一种材料
- 所有折弯半径相同
- 翻边够长,可以折弯
- 孔避开折弯线
- 折弯结束处有止裂槽
- 标明五金件料号和压入方向
- 为涂层厚度留出余量
- 标明接地/遮蔽区域
继续阅读
下一步
更新于 2026年9月29日