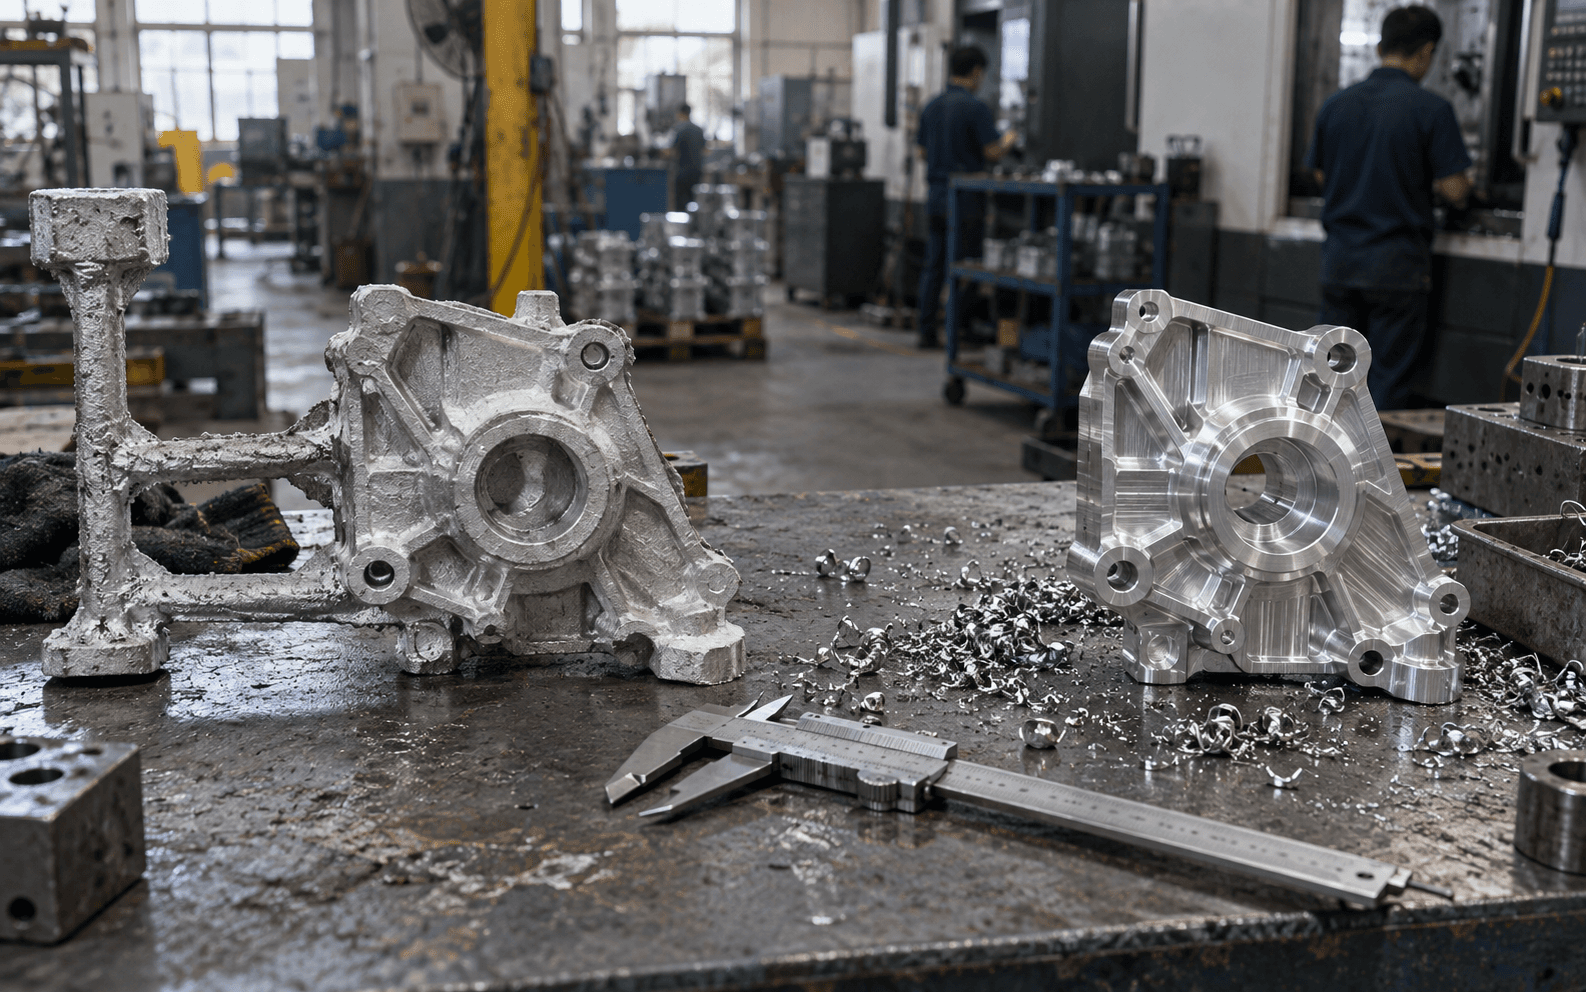
如果你的产品有金属件,大概会遇到这个问题:继续用CNC加工,还是投钱开一套压铸模? 答案主要取决于你需要多少件,但也取决于零件的外观和性能要求。
两种截然相反的做法
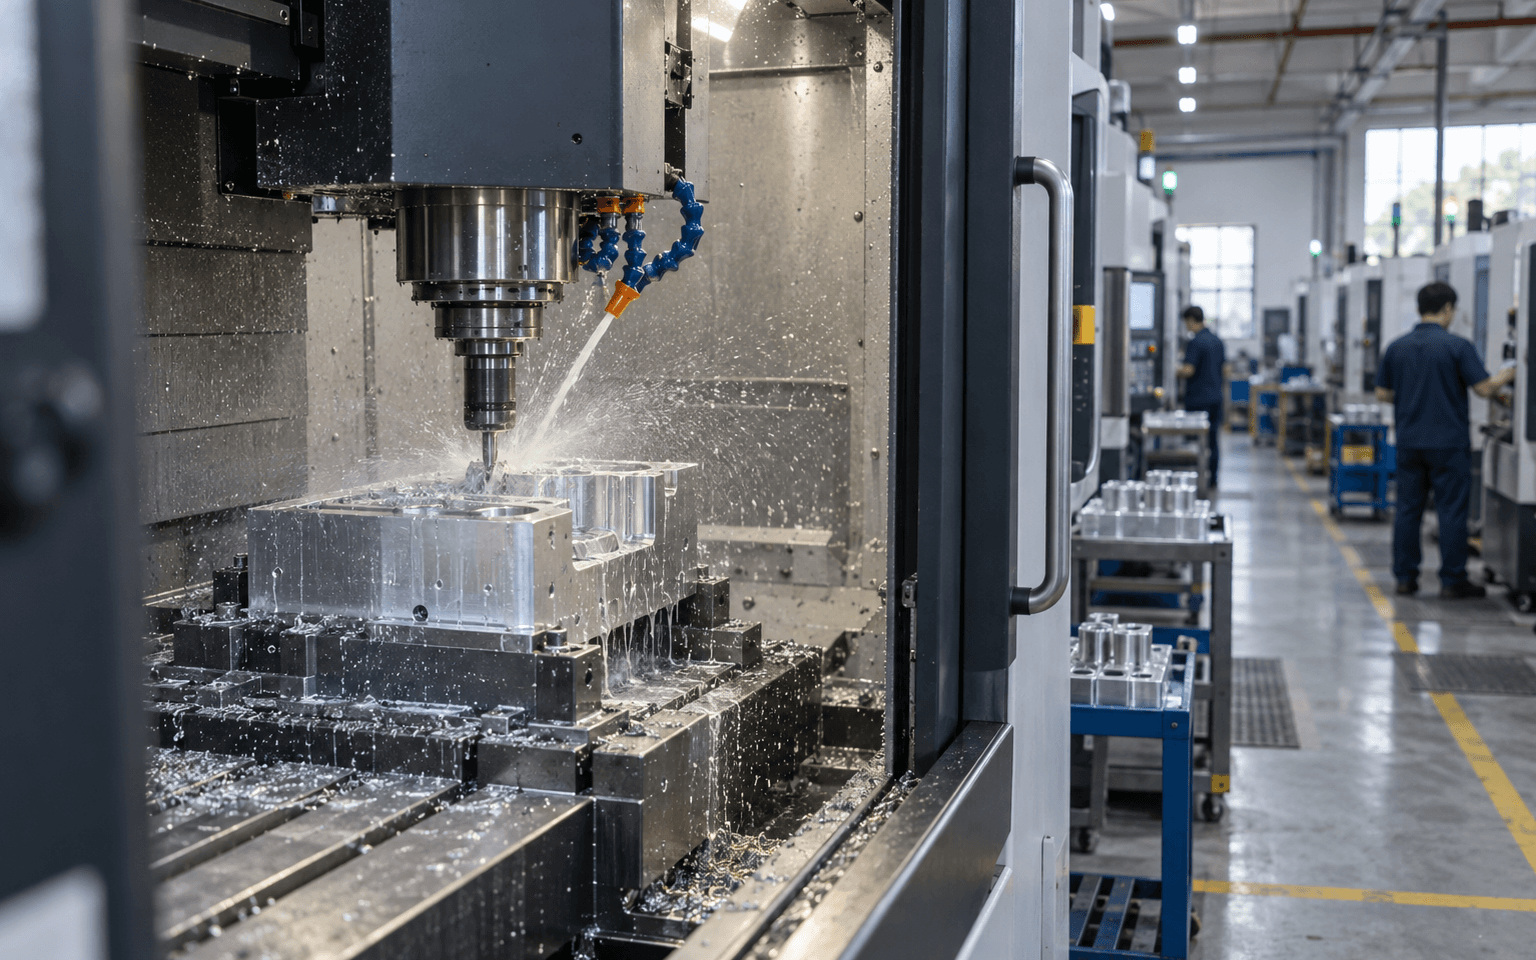
- CNC加工从一整块金属开始,把不属于零件的部分全部切掉。不需要专用模具,加工厂只要编程。每个零件需要几分钟到几小时的机床时间。
- 压铸是在高压下把熔融金属压进淬火钢模具。模具很贵,要几周才能做好,但之后每个零件只要几秒到一分钟。
用厨房来比喻:CNC加工像用刀从一大块面团上一块块刻出饼干;压铸像买一个饼干模具。模具要先花钱,但之后每块饼干都又快又一样。
成本差异
CNC加工前期成本低、单件成本高;压铸前期成本高、单件成本低。
所以总有一个数量让两条线交叉,这就是盈亏平衡点。低于它,CNC总体更便宜;高于它,压铸更划算。
下面用编造的数字演示算法:
- CNC:没有模具费,每件40美元
- 压铸:模具12,000美元,之后每件6美元(含去披锋和少量机加工)
做200件:CNC = 8,000美元;压铸 = 12,000 + 1,200 = 13,200美元。CNC划算。 做1,000件:CNC = 40,000美元;压铸 = 12,000 + 6,000 = 18,000美元。压铸划算。
这里的盈亏平衡点是40 × N = 12,000 + 6 × N,大约350件。你的真实数字会不一样。请两种工艺各按两三个数量报价,自己算一遍。
记住:模具只付一次钱,但零件你可能会反复下单。要考虑整个生命周期的总量,而不只是第一单。
质量和材料的差异
即使都是"铝",两种工艺做出的零件也不完全一样。
材料。 CNC件用的是锻造铝(经过轧制或挤压的铝材,比如6061)。压铸件用的是为流动性设计的铸造合金(比如ADC12或A380)。锻造合金一般强度更高、延展性更好(断裂前会先弯曲)。如果零件受力很大,请工程师按铸造合金复核一下。
气孔。 铸件内部可能有细小的气泡。用实心料加工的零件一般没有这个问题。这对需要承压密封的零件,以及之后还要加工的面很重要,因为加工时可能把气孔切开。
精度。 CNC可以直接保证严公差。压铸件出模尺寸接近目标,但关键孔和面通常还是要再做机加工。
表面处理。 用CNC加工的6061铝阳极氧化效果非常好。压铸铝通常不行,一般做喷粉或喷漆。如果产品的外观依赖阳极氧化的金属质感,单这一点就可能决定选择。见阳极氧化、喷粉还是喷漆。
设计自由度。 压铸需要拔模角、均匀壁厚,不要(或尽量少)倒扣。CNC需要刀具能够到的结构:不要又深又窄的腔体,不要尖锐内角。两种工艺都会影响设计。
时间差异
- CNC: 几天就能拿到零件,下一批想改设计,只要改文件就行。
- 压铸: 做模具要几周,然后打样、可能改模、确认。一旦开始生产,出货又快又多。
这就是为什么大多数团队用CNC做手板,等设计稳定后才转压铸。
常见路径:两种都用,按顺序来
- 手板(1–50件): CNC加工,随便改设计。
- 早期生产(几十到一两百件): 继续CNC,或者根据零件形状看看更便宜的方法(比如钣金或型材挤压)。
- 设计稳定、数量变大: 按压铸重新设计零件(加拔模角、均匀壁厚),做DFM评审,然后开模。
- 量产: 压铸,再只对关键特征做CNC加工,然后做表面处理。
第3步很关键:为CNC设计的零件,通常要修改后才能压铸。要为此预留工程时间。
快速判断表
| 你的情况 | 通常更合适 |
|---|---|
| 少于几百件 | CNC加工 |
| 设计还在改 | CNC加工 |
| 需要高级的阳极氧化外观 | CNC加工 |
| 几千件,设计稳定 | 压铸 |
| 有很多加强筋和螺丝柱的复杂形状 | 压铸 |
| 追求尽可能低的单价 | 压铸 |
这些是经验法则,不是固定界限。零件大小、复杂度和材料都会改变分界线。
继续阅读
下一步
更新于 2026年9月29日