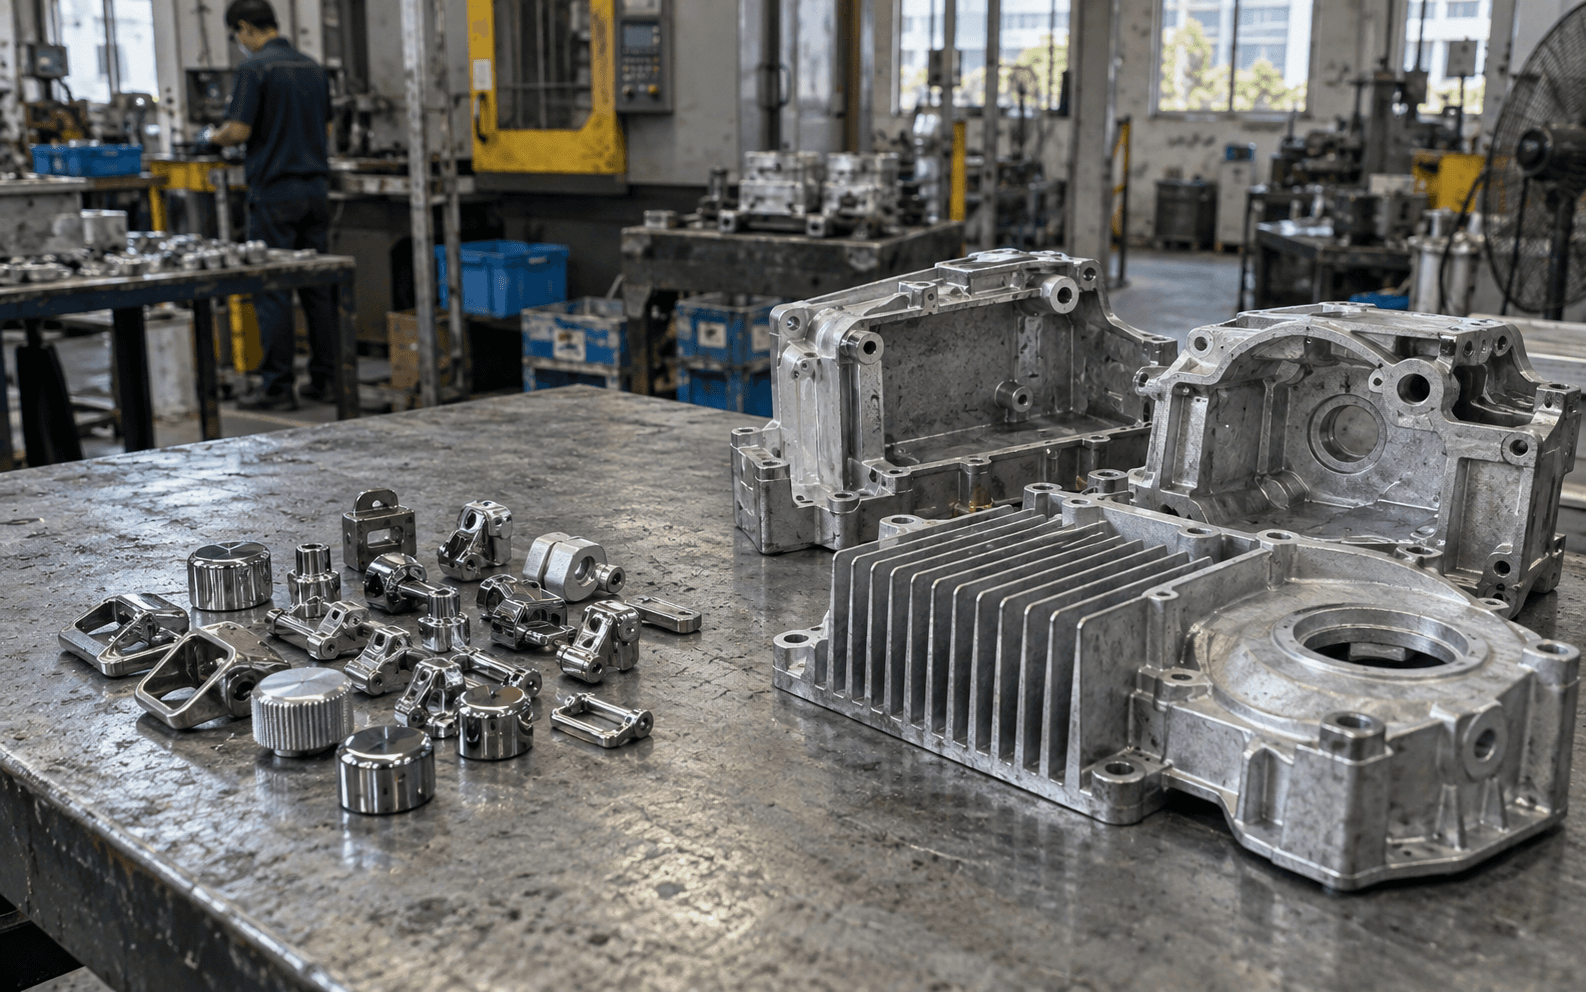
大多数压铸件用的是两类金属之一:锌合金或铝合金。它们在不同的机器上压铸,拿在手里感觉不同,适合的表面处理不同,对模具的磨损速度也不同。早点选对,能省去以后的重新设计。
刚接触压铸?先看压铸是什么?
简要结论
- 锌: 重、细节精细、壁可以很薄、电镀效果好、模具寿命长。最适合小零件。
- 铝: 轻、刚性好、导热好、每公斤更便宜。最适合较大的零件以及对重量敏感的场合。
认识这些合金
报价单上会看到这些名字。不用背,认得就行。
- 锌: 通常是Zamak合金(锌加少量铝、镁和铜)。Zamak 3(3号锌合金)是常用的默认选择;Zamak 5(5号锌合金)稍强、稍硬。
- 铝: 国内最常用的压铸铝合金是ADC12(日本标准牌号),美国最接近的对应牌号是A380。它们含硅,有助于金属流进模具。
重量和手感
锌合金的密度大约是铝合金的两倍半(锌约6.6–6.7 g/cm³,铝约2.7 g/cm³)。所以同样的零件用锌做要重得多。
对无人机或手持工具来说这是缺点。但对于那些应该摸起来扎实、有档次的东西,这反而是优点:门把手、箱包扣、高档笔、沉甸甸的旋钮。这种"压手"的质感,是锌在消费类五金中常见的原因之一。
细节和壁厚
锌的熔点比铝低得多(Zamak合金大约在380–390 °C熔化;常见压铸铝合金大约在500–600 °C熔化,实际浇注温度都更高;这些是常见数值,请按你的合金确认)。锌流动性更好,又在速度快的热室压铸机上生产,所以能做出:
- 更薄的壁,
- 更锐利的细节,比如细小文字和滚花,
- 出模即可达到的更严尺寸,有时几乎不需要机加工。
铝在冷室压铸机上生产,能力也很强,但一般需要稍厚的壁,精密特征也需要更多机加工。
表面处理
- 锌非常适合电镀:卫浴配件和五金上的铬、镍、金色和黑色表面,底下常常是锌。它喷漆、喷粉效果也很好。
- 铝压铸件通常喷粉或喷漆。也能电镀,但更难。由于含硅和内部细小气泡(气孔),压铸铝的阳极氧化效果通常不好。如果你需要阳极氧化的金属外观,可以考虑用锻造铝材CNC加工,或者用型材挤压。
表面处理的详细选项见阳极氧化、喷粉还是喷漆。
强度、耐热和户外使用
- 铝在较高温度下仍能保持强度,导热也好,所以LED灯体、电机外壳和散热器通常用铝。
- 锌在室温下强度高、韧性好,但在持续受力时会慢慢变形,温度高时更明显(这叫蠕变)。一直受力又会发热的零件不要用锌。
- 腐蚀: 在恶劣的户外环境下,两者都需要防护性表面处理。问问供应商针对你的使用环境推荐什么处理。
模具成本和寿命
这一点常常出乎意料:
- 高温的铝液对钢模损伤大,时间长了会产生热裂纹,所以铝压铸模磨损更快。
- 锌的温度低得多,所以锌压铸模通常能用得久得多才需要维修。
- 锌压铸机循环更快,所以每次压射的成本可能更低。
但锌每公斤更贵,而且同样的零件要用更多公斤。对大零件来说,金属成本很快就会超过模具上的优势。
并排对比
| 锌(Zamak) | 铝(ADC12/A380) | |
|---|---|---|
| 重量 | 重 | 轻 |
| 常见零件尺寸 | 小 | 小到大 |
| 精细细节、薄壁 | 非常好 | 好 |
| 电镀 | 非常好 | 较难 |
| 阳极氧化 | 不能 | 通常效果差 |
| 导热 | 一般 | 好 |
| 高温强度 | 较低(蠕变) | 较好 |
| 模具寿命 | 较长 | 较短 |
| 单件金属成本 | 大零件较高 | 大零件较低 |
怎样判断
- 零件比手掌大,或者重量很重要? 从铝开始。
- 需要散热或在高温下工作? 铝。
- 小巧、细节多,要有高级感或要镀铬? 锌。
- 大批量小零件,模具寿命很关键? 值得让供应商报一下锌的价格。
- 还是拿不准? 请两三家供应商两种都报价,数字通常会让答案一目了然。
镁是第三种选择,适合非常轻的零件(部分笔记本和相机的框架),但能做的工厂较少,加工和表面处理也更需要小心。
继续阅读
下一步
更新于 2026年9月29日