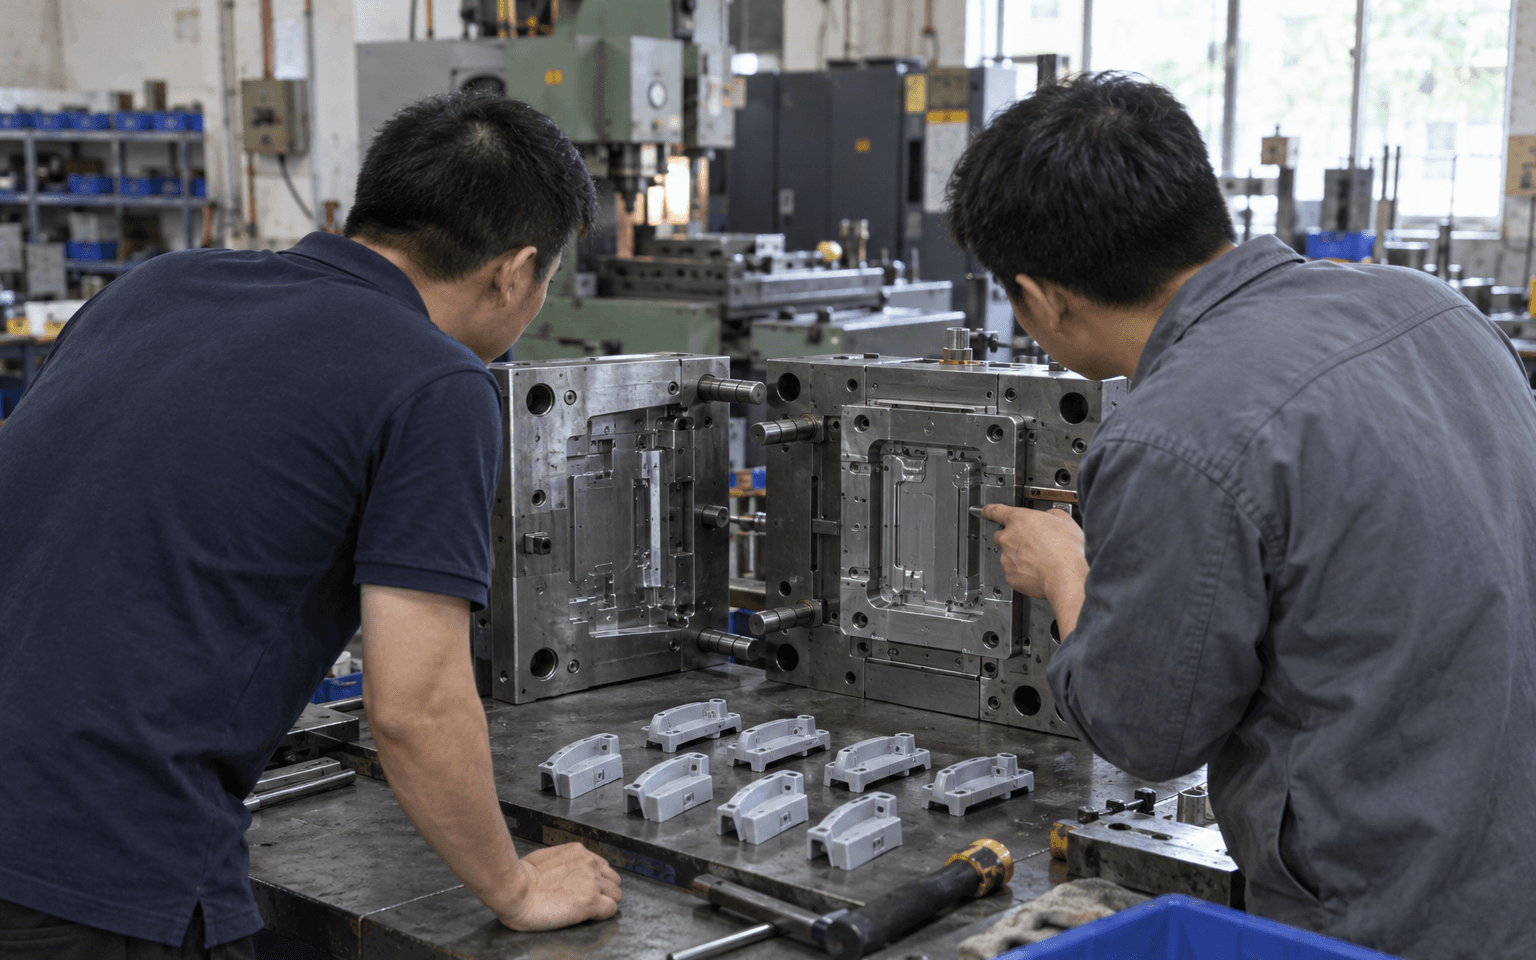
如果你的产品里有塑料件(外壳、按键、卡扣),它们很可能最终要用注塑来生产。你身边几乎所有塑料制品,从充电器到牙刷,都是这样做出来的。
这篇指南写给第一次做的人。每个术语第一次出现时我们都会解释,也会说明每一步为什么重要。
先弄清楚:什么是注塑?
想象一下华夫饼机:把面糊倒进金属模子,合上,等一会儿,打开就是一块形状完全一样的华夫饼,每次都一样。
注塑也是这个道理,只是材料换成了塑料:
- 塑料颗粒在机器里被加热熔化。
- 熔化的塑料在高压下被注入一个按零件形状挖空的金属块里,这个金属块就是模具。
- 塑料几秒钟就冷却变硬。
- 模具打开,零件被顶出来,然后重复。
每一次循环叫一"啤"(一次注射)。好模具能打几十万啤,所以每个零件都非常便宜,常常只要几分钱。
但是: 模具本身又贵又慢。它是技师用整块钢(有时用铝)加工出来的,可能要几千到几万美元、一个多月时间。你是在前期投入一大笔钱,换来之后每个零件都很便宜。
在工厂里,做一套新模具叫开模,你会经常听到这个词。
你现在真的需要开模吗?
模具贵、改起来难,所以只有设计基本定型时才开模。模具做好后再改,轻则麻烦,重则做不到。一般来说,减钢料(让零件变厚)通常可以改,加钢料(让零件变薄)往往不行。
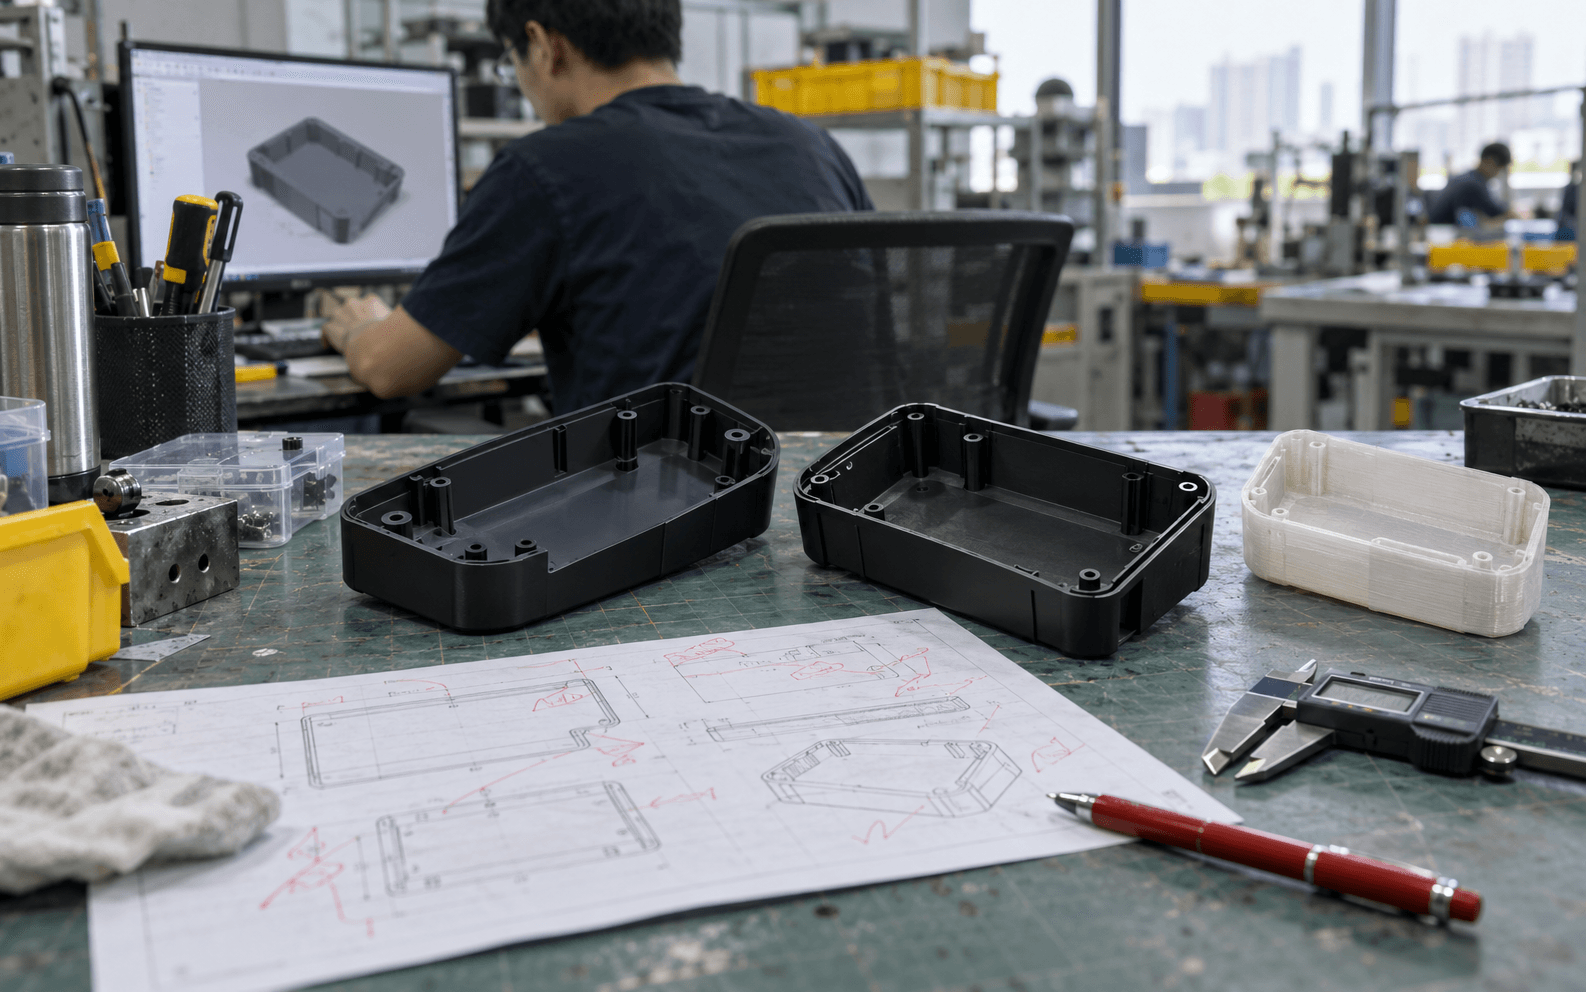
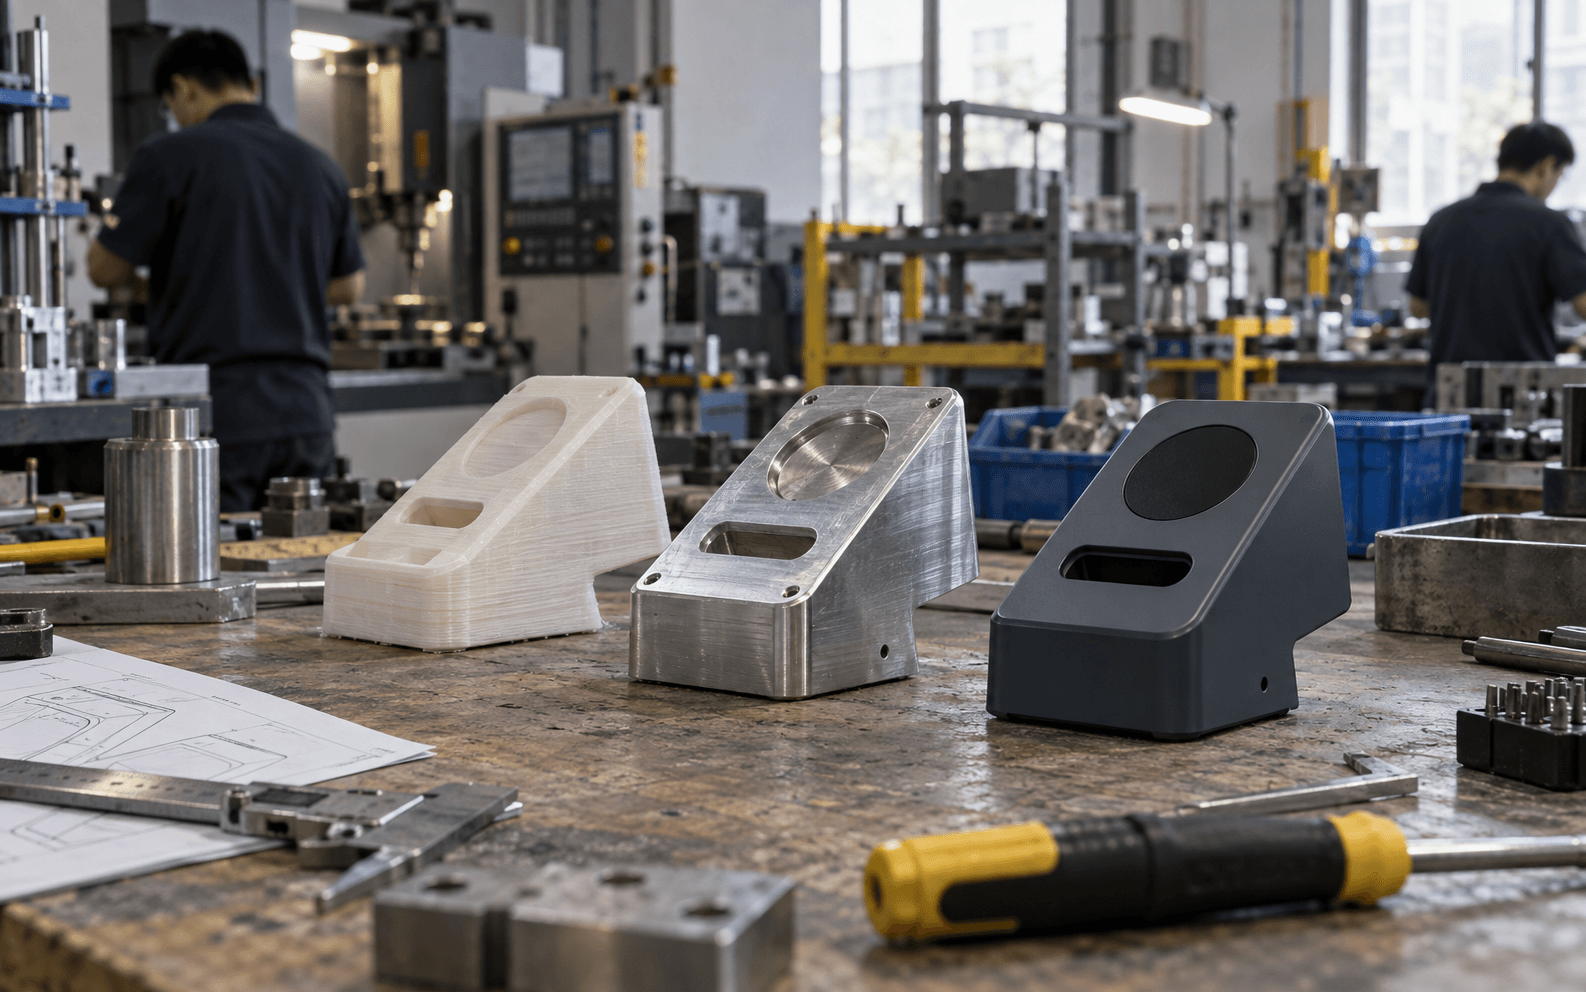
开模前,大多数团队会先做手板,也就是不用模具做出来的早期实物:
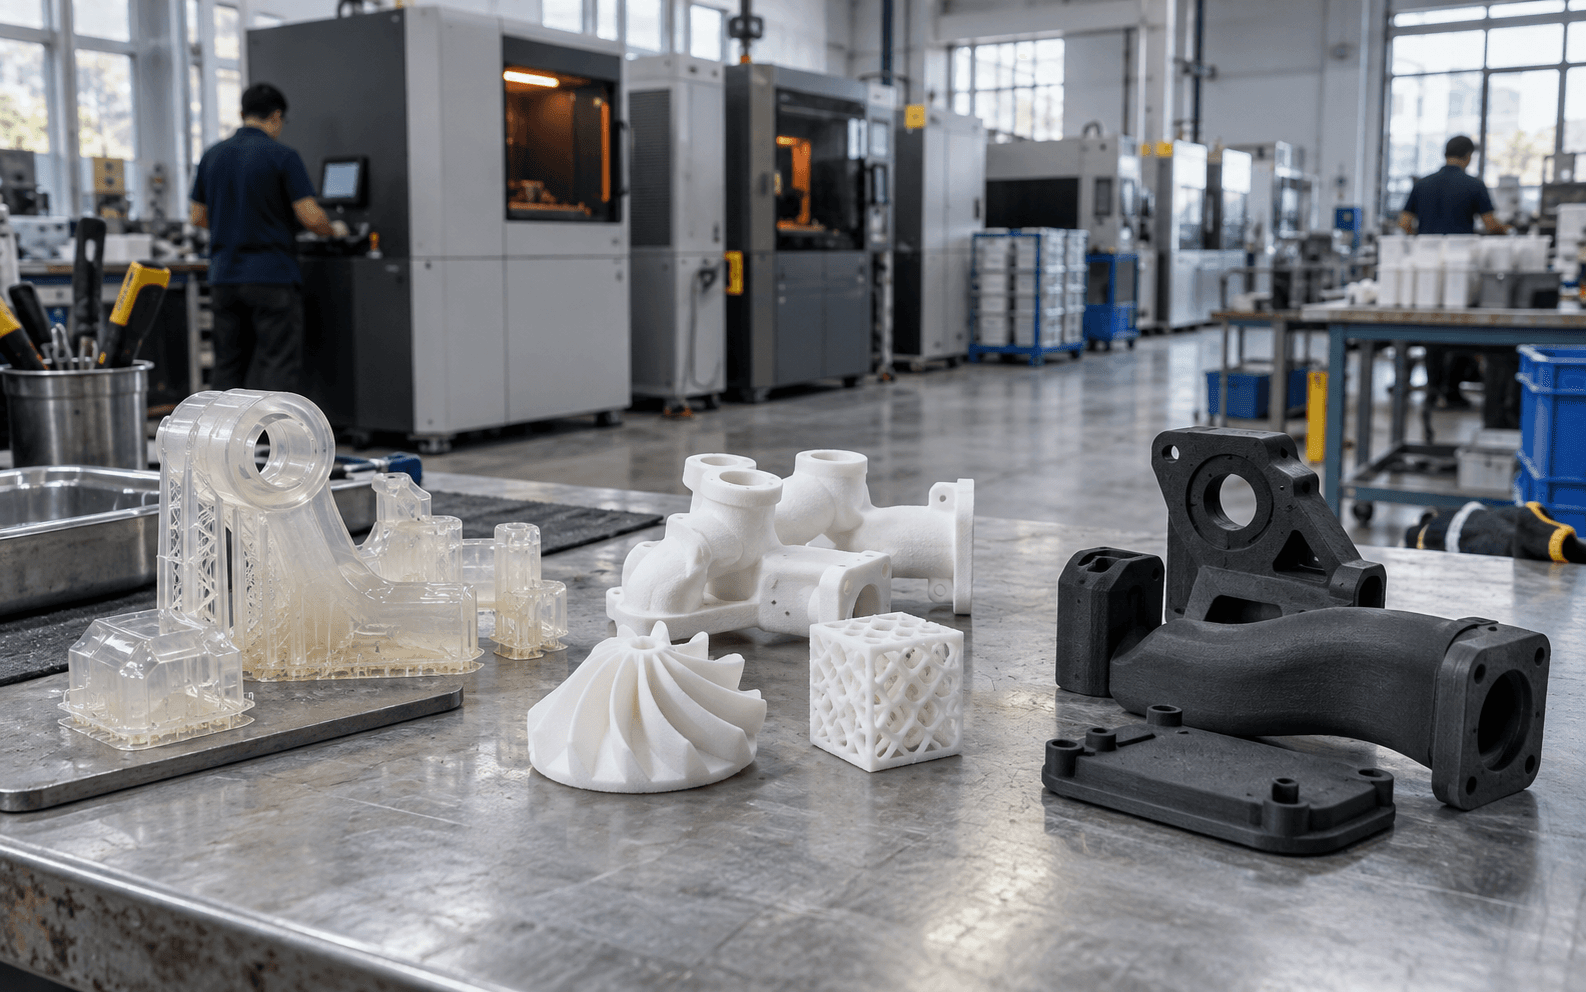
- 3D打印: 最快,适合检查形状和装配
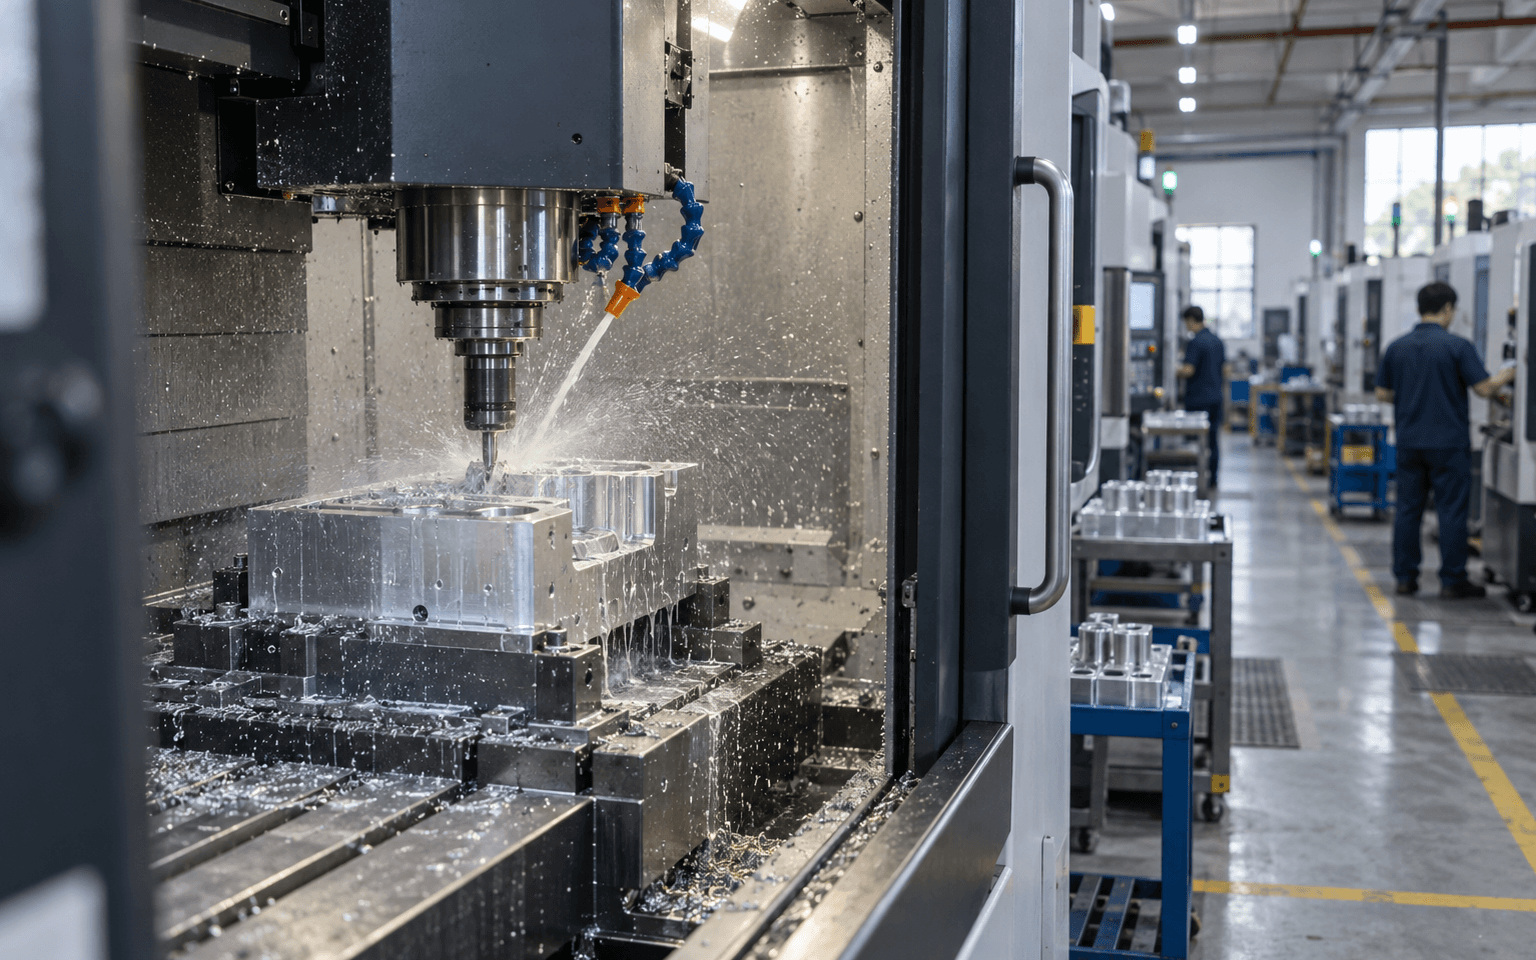
- CNC加工: 机器从整块塑料或金属中把零件"铣"出来,精度高、强度好
- 真空复模: 用母版翻一套软硅胶模,再浇注液态塑料,能做10–50件外观手感接近注塑件的零件,成本只是模具的一小部分
经验法则: 需要的数量少于约100件,或者设计还在改,就继续用手板。需要成千上万件一样的零件、设计也不再变了,才是开模的时候。
中间还有一种选择叫简易模/快速模:用铝或较软的钢做的便宜模具,寿命短,但更快更便宜,适合先做几千台试水市场。
第一步:让设计适合注塑
注塑件有一些3D打印件没有的规则。能完美打印的零件,不一定能注塑。主要规则如下:
- 拔模角: 侧壁要有一点点斜度(通常1–2度),零件才能从模具里滑出来,就像蛋糕模上口略宽一样。完全垂直的壁容易粘模。
- 壁厚均匀: 塑料冷却时会收缩,厚的地方收缩得多,会产生缩水(表面的小凹坑)和变形(零件翘曲)。尽量让各处壁厚接近,小产品通常1.5–3毫米。
- 倒扣: 任何会"勾住"零件、让它不能直接脱出的结构,比如卡扣、侧孔。可以做,但每一个都需要模具里加活动机构,会增加费用(后面会讲)。
- 进胶位置: 塑料从一个叫浇口的小口流进零件,会留下一个小痕迹,你希望它在看不见的地方。
这些不需要你全部精通,下一步就是为此准备的。
DFM:模具厂对你设计的评审
DFM是"可制造性设计"的缩写,在这里指模具厂审查你的三维图,并出一份报告,指出问题:缺拔模、壁太厚、有倒扣、计划的浇口位置等。
正规工厂会在正式报价之前给DFM报告,通常附截图和修改建议。如果一家工厂一个问题都不问就直接报价,要小心:要么你的设计完美(第一个产品不太可能),要么他们根本没仔细看。
第二步:向几家工厂询价
给每家工厂发同一套资料,才能公平比较:
- 三维图: 每个零件的STEP格式文件(通用格式,工厂都能打开)
- 二维图: 标出真正重要的尺寸和公差(尺寸允许的偏差,比如20毫米±0.1毫米)
- 材料: ABS常用于外壳,PC坚韧、可透明,PC/ABS是二者混合,TPU像橡胶。不确定就说明零件要做什么,请工厂建议。
- 表面: 光面、哑光还是纹理?什么颜色?
- 数量: 每年大概做多少、整个产品生命周期做多少,这决定模具要多耐用
建议向三到五家询价。在我们的目录中筛选注塑:东莞(尤其长安镇)和深圳宝安的模具厂最多。可以根据需要的英文沟通程度切换外资/内资。
第三步:看懂报价单
穴数: 模具里零件形状的空腔叫"穴"。一出一(1×1)每次打一个零件,一出四(1×4)每次打四个。穴数越多,模具越贵、单件越便宜。第一个产品常用一出一或一出二。
组合模: 把几个不同的零件(比如上壳和下壳)做在一套模具里。前期便宜,但每个零件都做好更难。
模仁: 模具由两半合起来,真正成型零件形状的钢件叫模仁(前模、后模)。模仁用什么钢,对价格和寿命影响最大。
模架: 承载一切的标准钢框架,就像零件形状外面的"画框"。
行位和斜顶: 还记得倒扣吗?要做倒扣,模具开模时需要有侧向或斜向运动的部件:外侧用行位,内侧用斜顶。每加一个都会增加成本和复杂度,所以设计时尽量避免倒扣。
流道和热流道: 把熔融塑料送到零件的通道叫流道。普通(冷流道)里的塑料会硬化成一根"料把",剪掉当废料。热流道用加热通道让塑料保持熔融,废料少、周期快,但模具更贵。初创产品的小模具多用冷流道。
咬花和抛光: 模具表面就是零件表面。亮面零件需要抛光模具,哑光或纹理需要在模具上咬花(如MT-11010),按面计价。
模具寿命: 模具能打多少啤才磨损,比如10万或50万啤,与钢材有关。
T1样件: 新模具打出的第一批零件(见第五步),报价通常包含一定数量。
钢材怎么选?
越硬的钢越耐用、越贵,大致是:
- 铝: 最便宜最快,适合几千到几万啤,常用于简易模
- P20或718H: 初创量级最常见,大约几十万啤
- 淬火钢(H13、S136、NAK80): 超大批量、加纤塑料(磨损模具更快),或高光、透明件
请每家工厂在报价中写明钢材牌号。以上只是常见范围,请以工厂确认为准。
大概多少钱?
主要取决于零件大小和复杂度,粗略来说:
- 小而简单的零件(按键、小盖板)用一出一钢模:常见几千美元
- 较大的外壳、带多个行位或斜顶:可能超过一万美元
- 多穴或热流道模具:更贵
如果某家报价明显低于其他家,要问清楚原因,常见是换了便宜钢材或减少了穴数。
第四步:付款,以及确保模具归你
这一步是在保护你,请仔细看。
付款: 常见是50%定金开工,样件确认后付50%,也有40/30/30。尽量不要在看到并确认样件前付全款。
模具归谁? 模具你出钱,但放在工厂里,所以文件上要写清楚是你的:
- 私模:客户出资、归客户所有,工厂只能为你生产
- 公模:工厂自有的通用模具,可以卖给任何人,你的产品不应该用公模做
合同(或采购订单)里应写明:
- 模具归你所有,附模具编号
- 工厂不得用它为别人生产
- 付清款项后,你可以把模具转到其他工厂
还可以要求在模具上装刻有公司名称的铭牌。
保护设计: 很多创业者会签NNN协议(保密、不使用、不规避),用中文写、在国内可执行,一般认为比美式NDA更有用,因为它还能防止工厂使用你的设计或绕过你直接卖给你的客户。
第五步:做模具与第一次试模(T1)
付定金后,一个中等复杂零件的常见时间线:
- 模具设计(约3–7天): 工厂设计模具结构,发图给你确认
- 加工钢料(约3–5周): 用CNC和放电加工(用电火花加工非常精细的细节)加工钢件,再配模
- 第一次试模"T1": 模具第一次上机打样,你会收到T1样件和试模报告、照片
- 改模、T2、T3…… T1几乎总会发现问题,工厂调机或修改钢料(改模),再试T2,以此类推
- 咬花和最终抛光: 通常在形状确定后再做
- 签样: 满意后正式确认样件,这个样件就是金样,以后每个零件都以它为标准
至少预留两轮试模。 第一套模具从开工到样件确认,常见5–8周。可以要求每周发进度照片,正规工厂会主动发。
T1常见问题(很正常)
第一批样件有问题不用慌,常见的有:
- 缺胶: 塑料没填满,零件缺一块
- 披锋: 两半模具合缝处漏出一片薄薄的多余塑料
- 缩水: 厚的地方出现小凹坑
- 变形: 零件冷却时翘曲
- 夹水线: 两股塑料汇合处的细线
- 浇口痕: 塑料进入零件处的小疤痕
多数可以通过调机(温度、压力、速度)或小幅改模解决。
一个能省很多争执的建议: T1之前,用书面方式约定哪些是外观面(常叫"A面",客户看得见的面),以及什么程度算合格。否则"我们看着没问题"和"我看着有问题"可能差得很远。
清单
- 设计定型,手板验证通过
- 收到并回复DFM报告
- 向3–5家发出同一套询价资料
- 报价写明钢材、穴数、模具寿命和T1样件数量
- 合同写明私模归你,附模具编号和转移权利
- 签署NNN协议
- 尾款与样件确认挂钩
- 金样签字并妥善保存
延伸阅读
- China injection molding process:Sourcing Allies(英文)
- 下一步:EVT、DVT、PVT是什么,讲模具做好之后的事
- 完整术语表
更新于 2026年9月29日