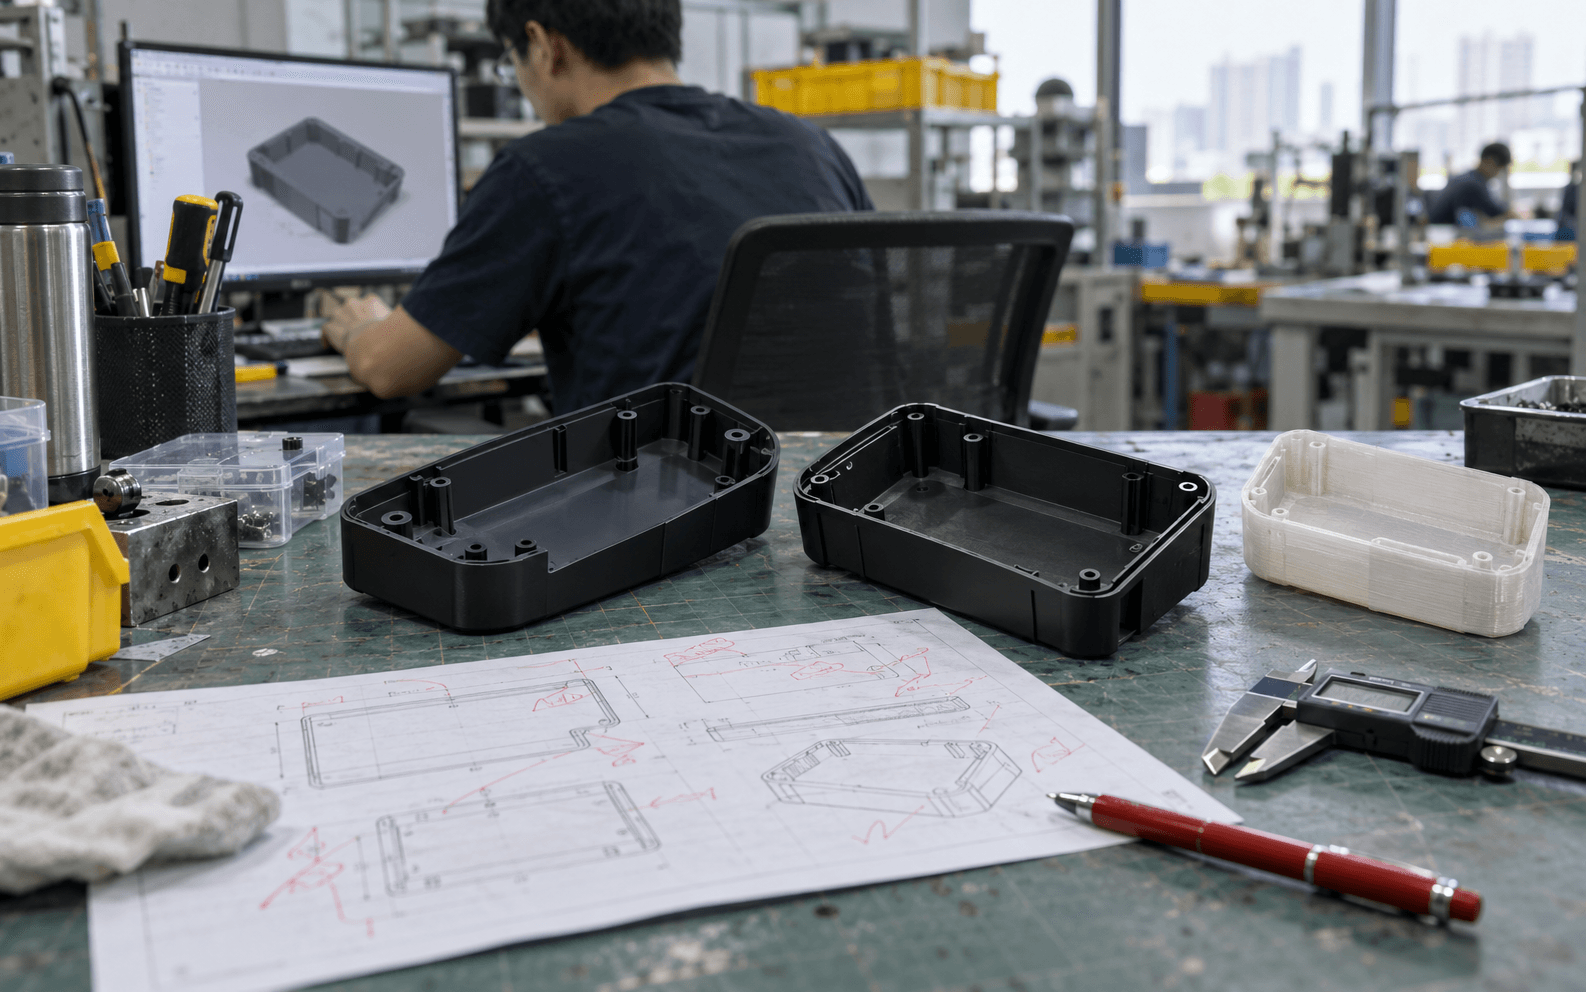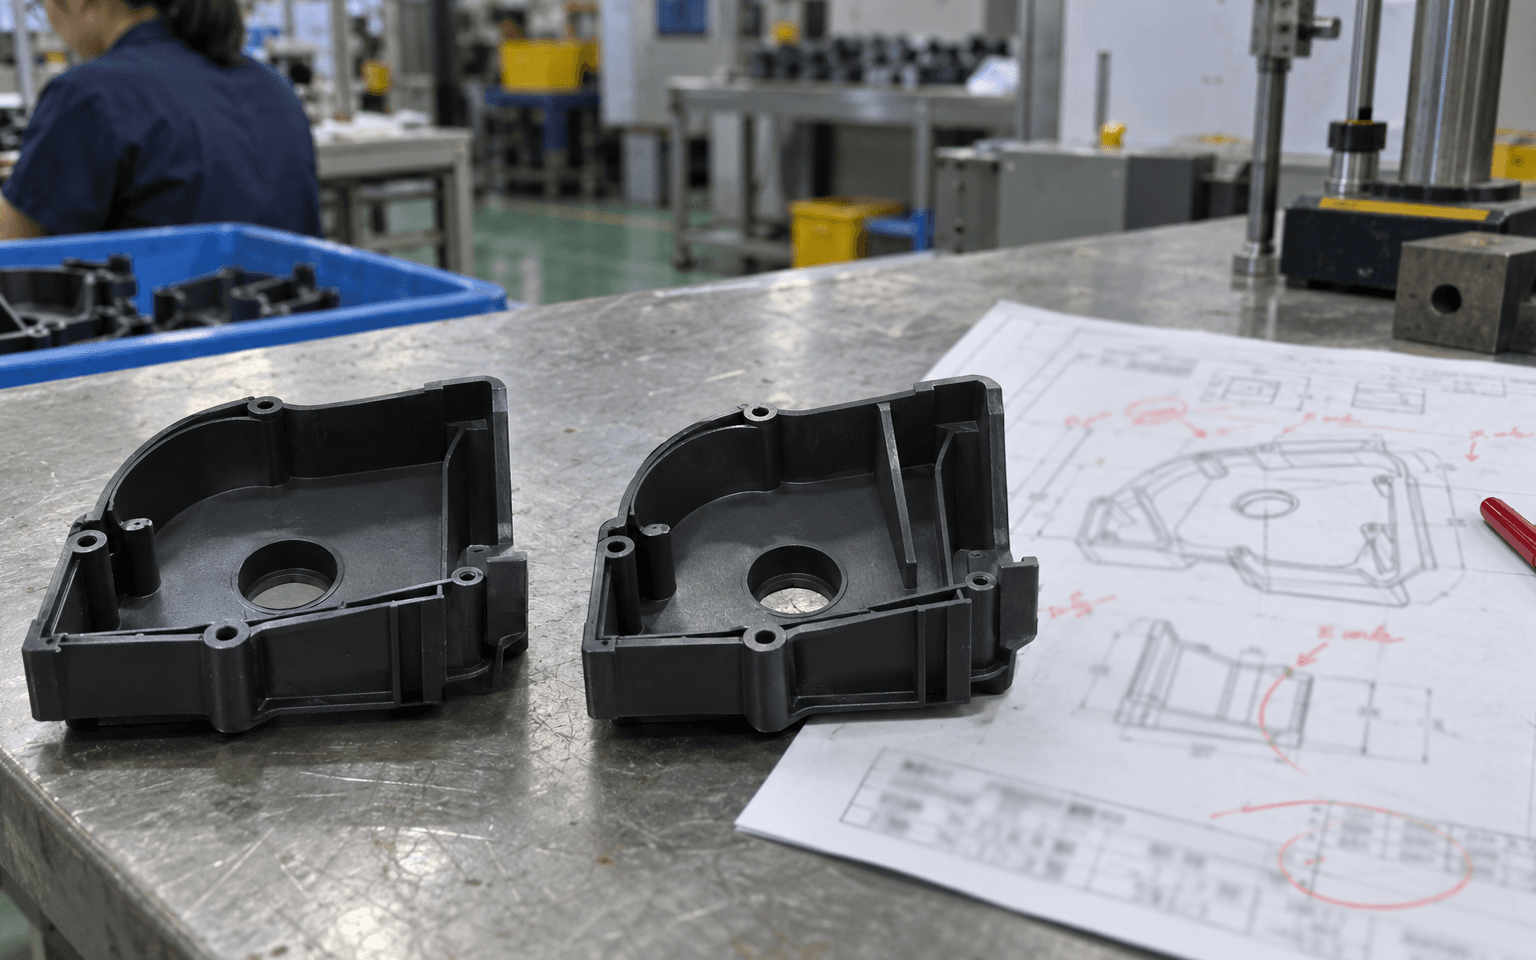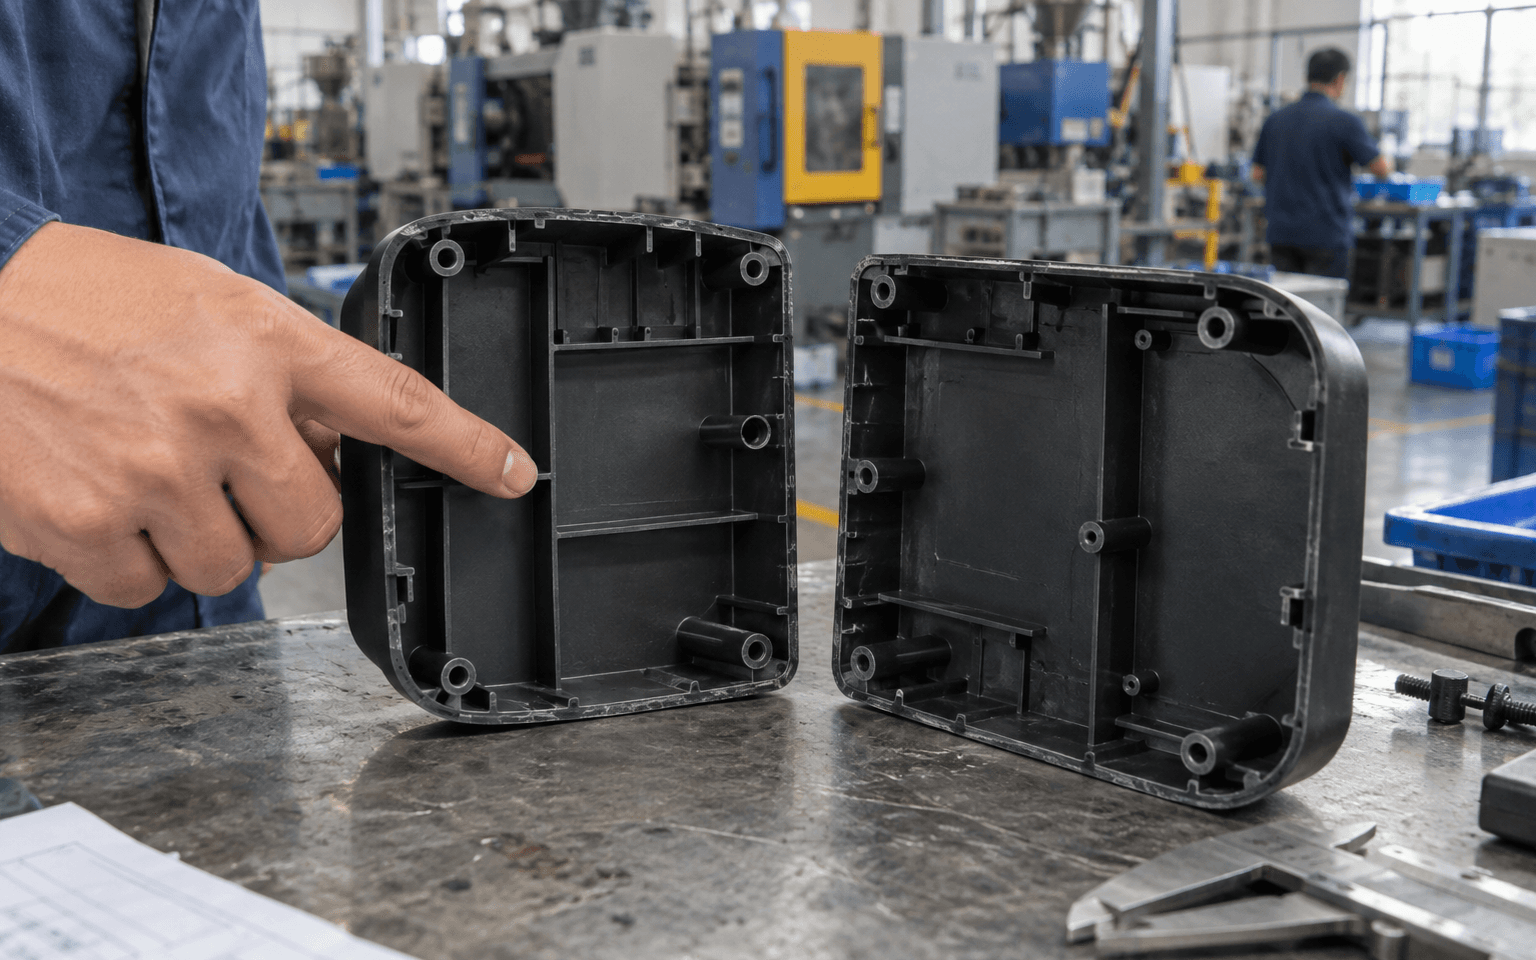
一个零件在CAD里看起来完美、用3D打印也打得很好,却可能根本没法注塑,或者注塑成本很高。区别就在几条规则上。下面逐条列出,每条都说明原因。
1. 侧壁加拔模角
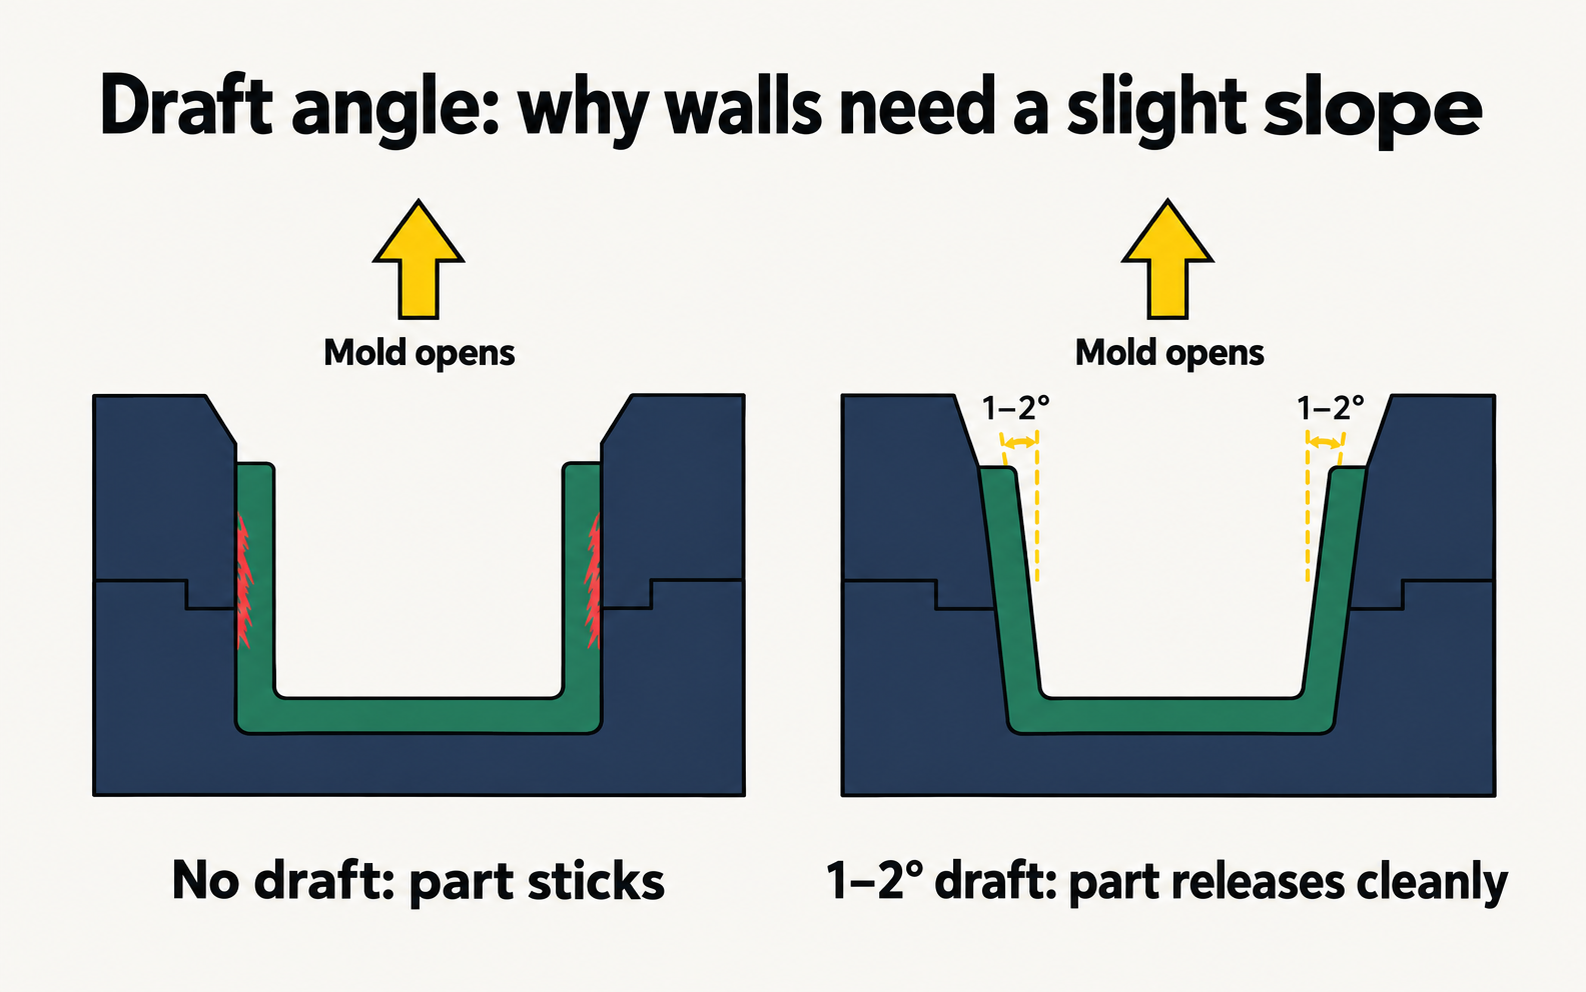
拔模角是沿开模方向的侧壁上的一点点斜度(通常1–2°)。
原因: 塑料冷却时会收缩、抱紧模具。完全垂直的壁会卡住模具,顶出时刮花或粘模。有纹理的表面需要更大的拔模角(常常3°或以上)。
2. 壁厚保持均匀
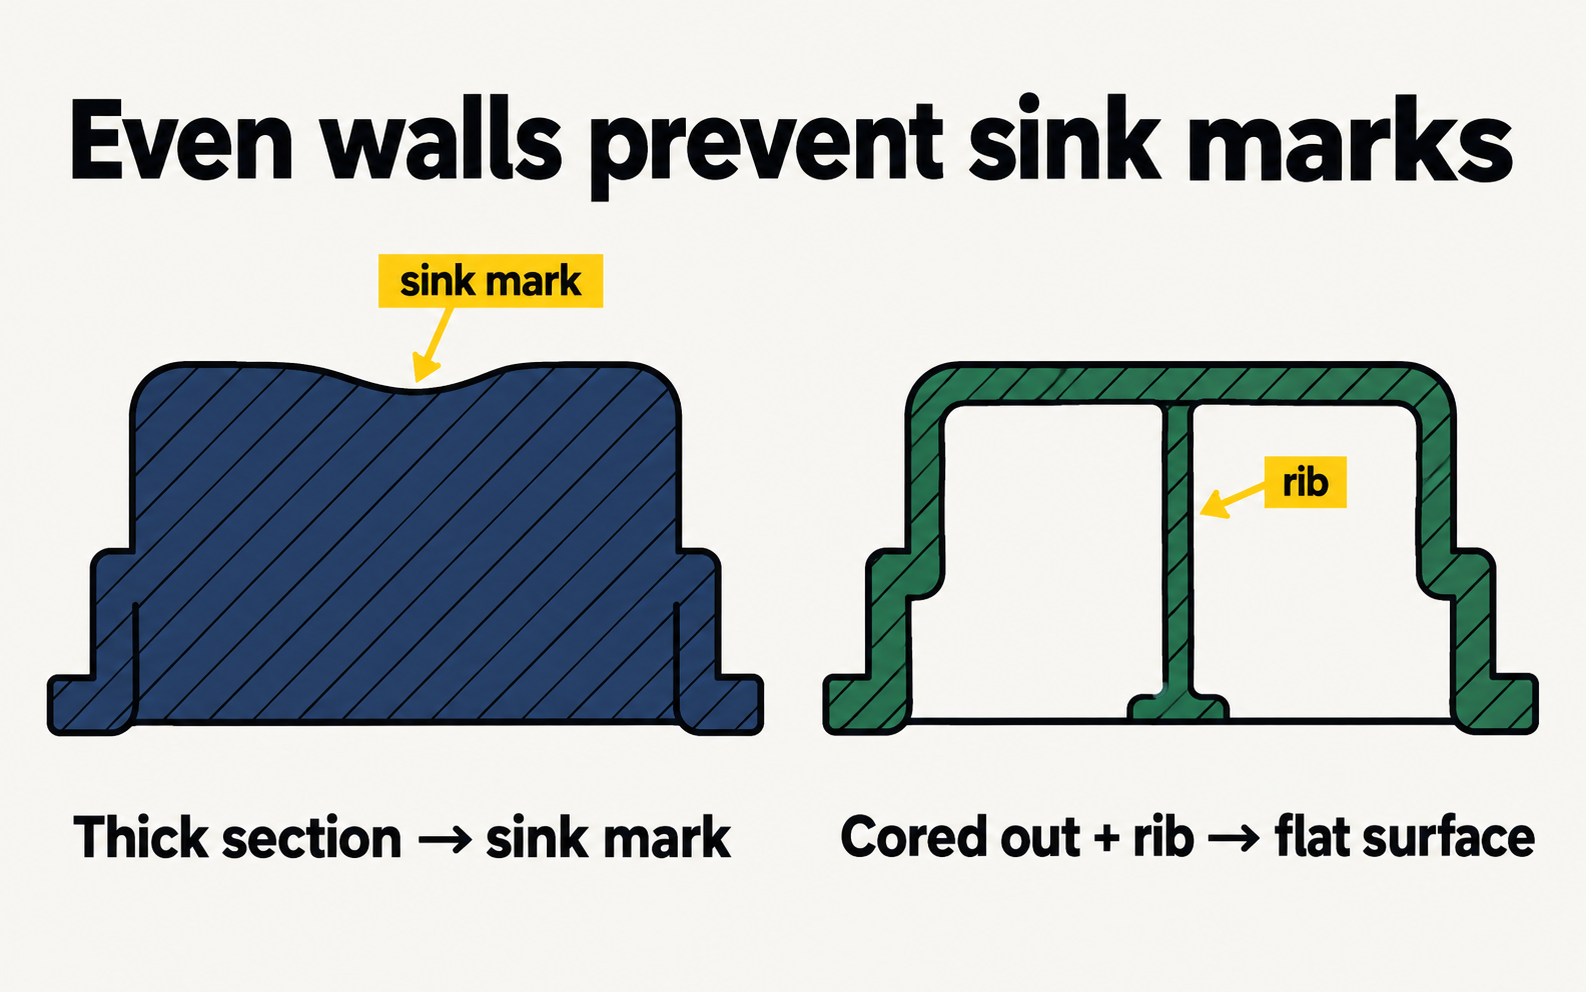
尽量让各处壁厚接近,小型消费产品通常1.5–3毫米。
原因: 厚的地方比薄的地方冷却和收缩得更多。收缩不均会造成缩水(厚位对面表面上的小凹坑)和变形(零件翘曲)。壁厚还会让每一啤的时间变长,零件更贵。
建议: 如果某处需要很厚,把它掏空(叫掏胶),再加加强筋来保证强度。
3. 用加强筋增加强度,而不是加厚壁
加强筋是让零件更刚硬的薄壁,就像塑料椅子背面的那些筋。
- 筋厚约为所连接壁厚的50–60%,避免缩水。
- 筋也要有拔模角。
4. 螺丝柱要仔细设计
螺丝柱是用来拧螺丝的小圆柱。
- 用加强筋把螺丝柱和侧壁连起来,不要让它孤零零地立着。
- 螺丝柱的壁也要薄,原因同上。
5. 能避免倒扣就避免
倒扣是任何让零件无法直接从模具里脱出的结构,比如侧孔、卡扣钩或外螺纹。
原因: 每个倒扣都需要模具里的一个活动部件:行位(横向移动)或斜顶(斜向移动)。它们会增加成本、复杂度和潜在的故障点。
替代办法: 改设计让结构能直接成型;卡扣用"穿透孔"的做法;如果这个结构必不可少,就接受这笔费用。
6. 转角做圆角
内角和外角都加圆角。
原因: 尖锐的内角会集中应力(零件容易在那里开裂),也会让塑料流动更困难。一个好用的规则:内圆角半径约为壁厚的一半。
7. 考虑塑料从哪里进
浇口是塑料进入零件的地方,会留下一个小痕迹。分型线是两半模具合在一起的地方,会留下一条细线。告诉模具厂哪些面是外观面(客户看得见的面),让他们把这些痕迹放在别处。
8. 考虑收缩和公差
塑料冷却时会收缩,每种材料的收缩率不同。注塑件的公差做不到CNC件那么严。只在零件需要配合的地方标严公差。(见公差入门。)
让模具厂帮你
你不需要一个人把所有东西都做到完美。靠谱的工厂会在开钢料前发来DFM报告(可制造性设计评审),指出问题。把它当作一次免费的设计评审,每一条都要回复。
下一步
更新于 2026年9月29日