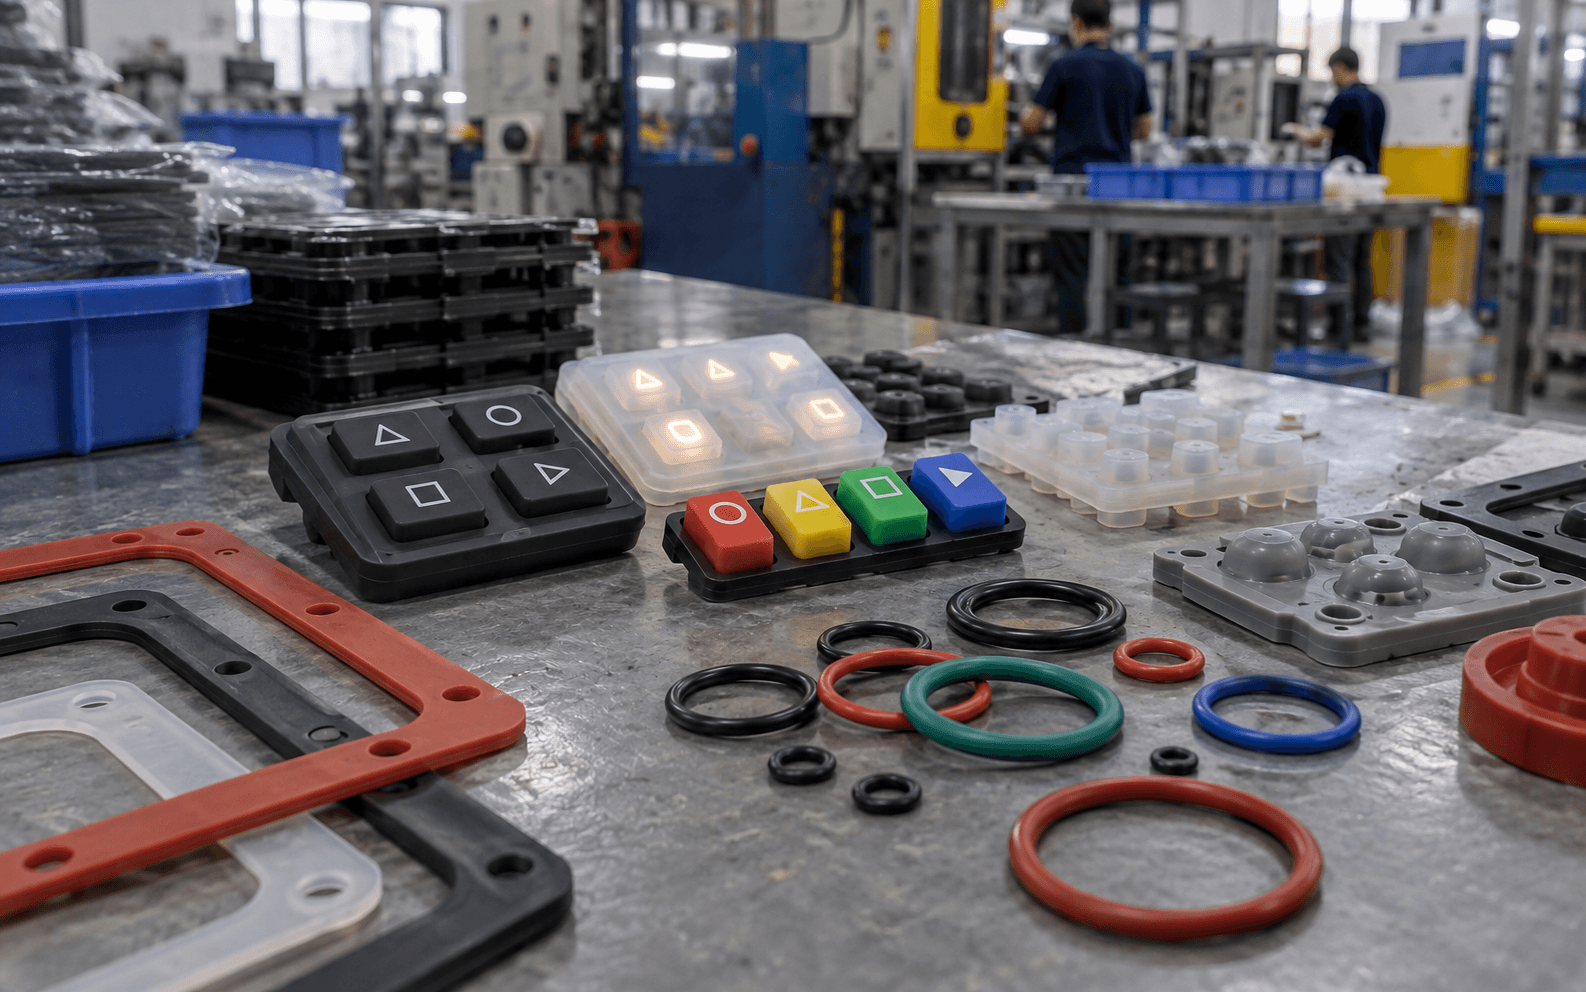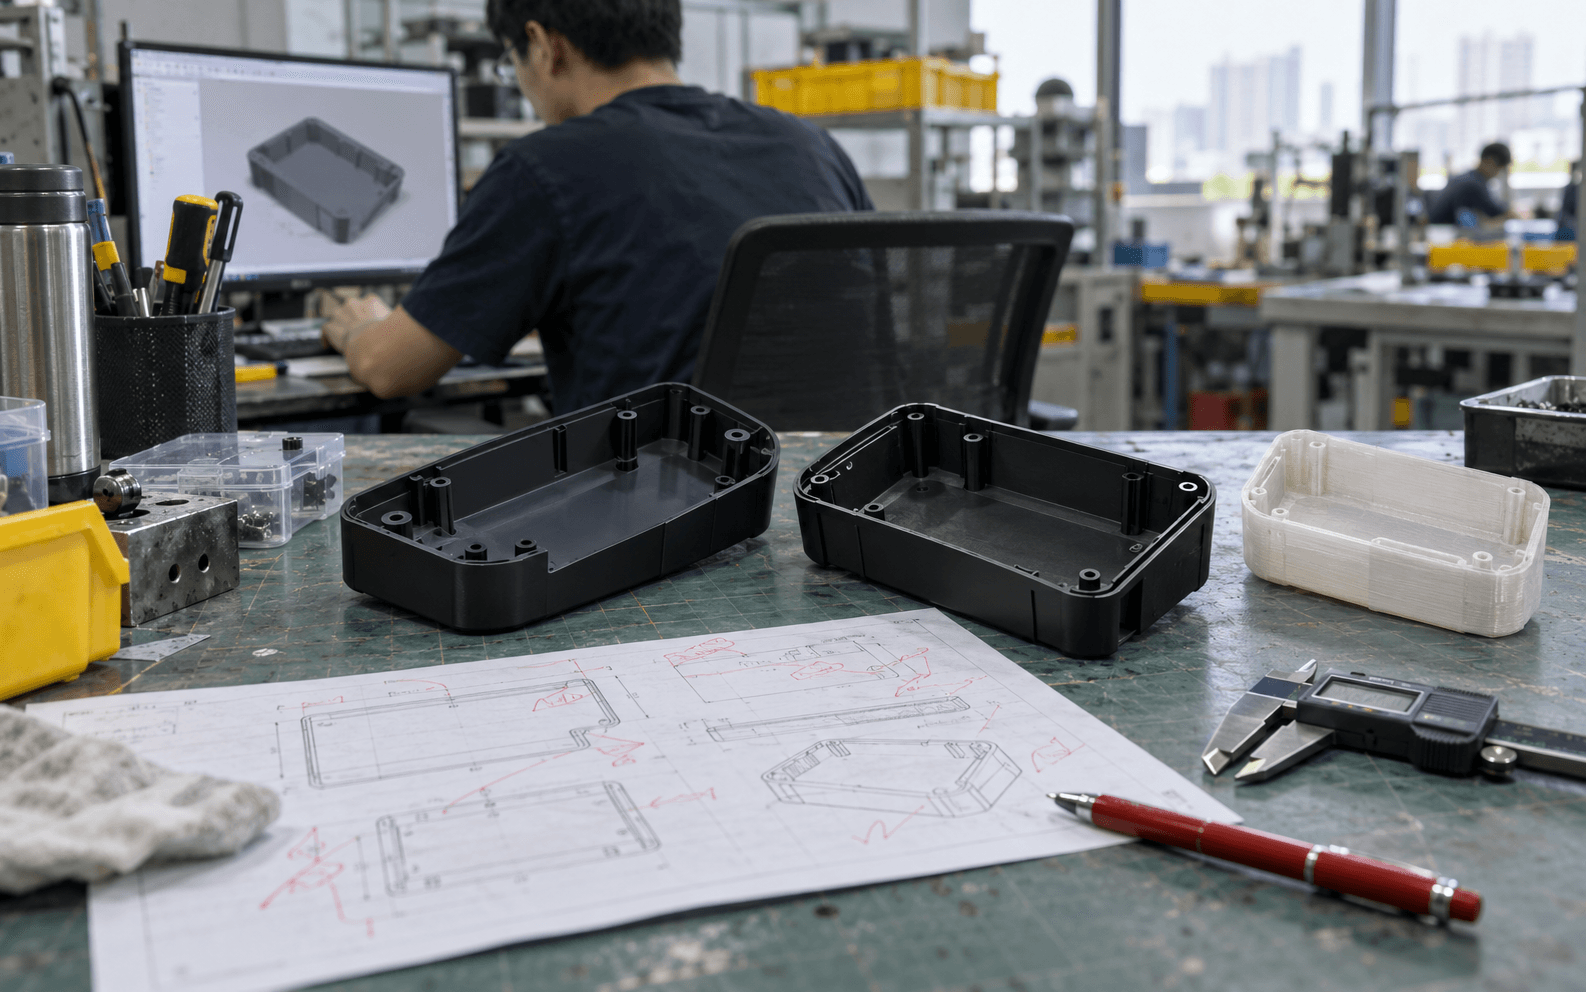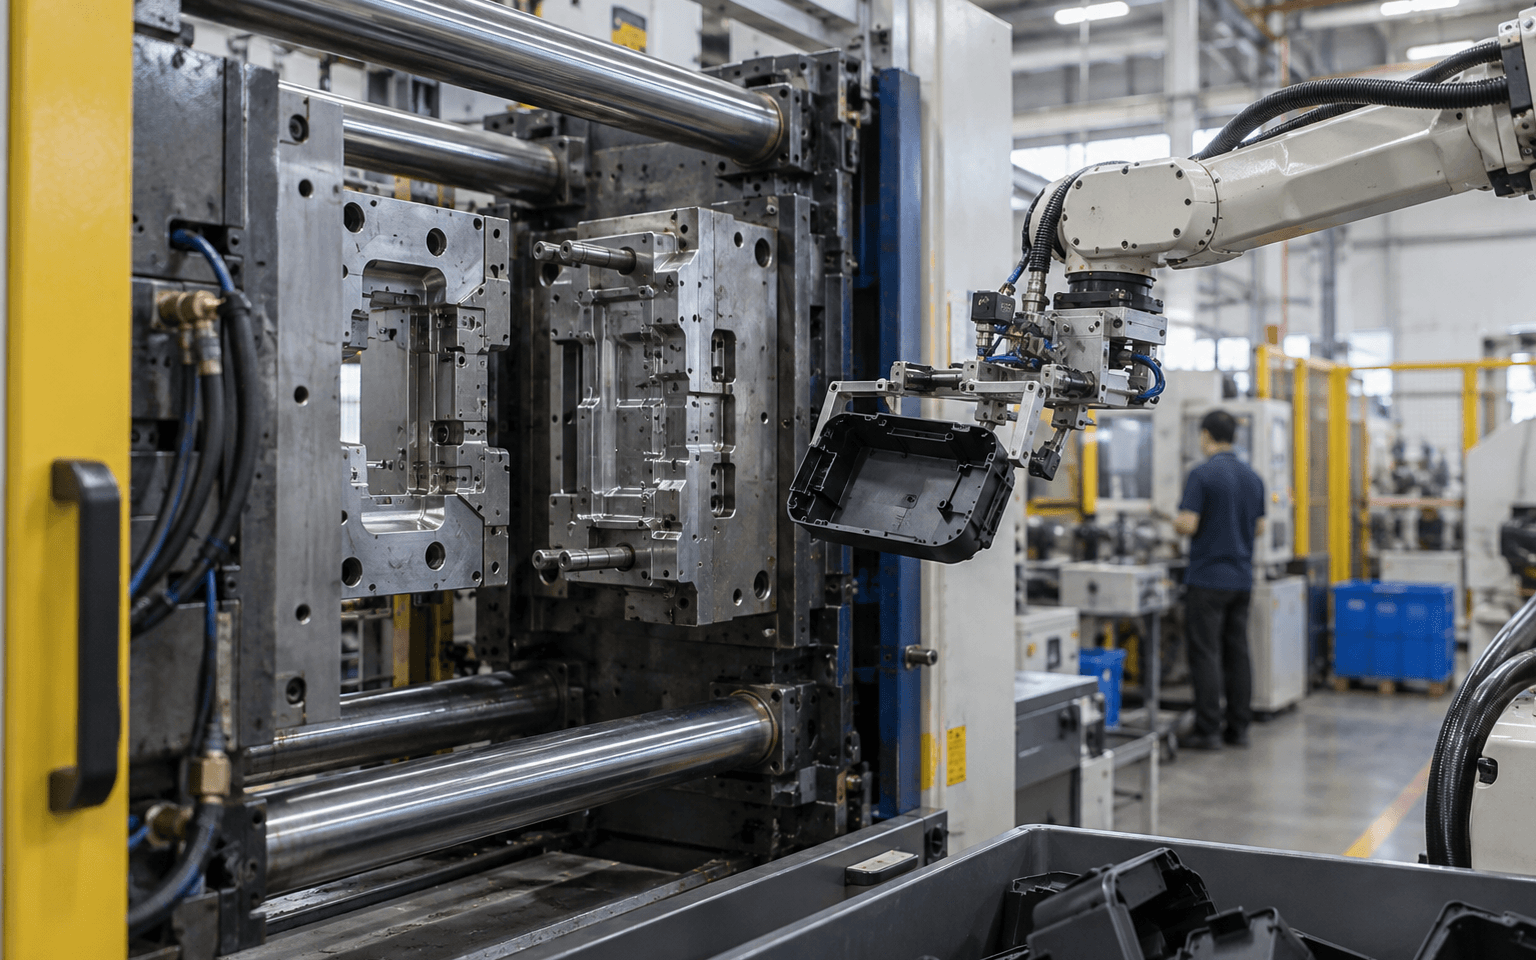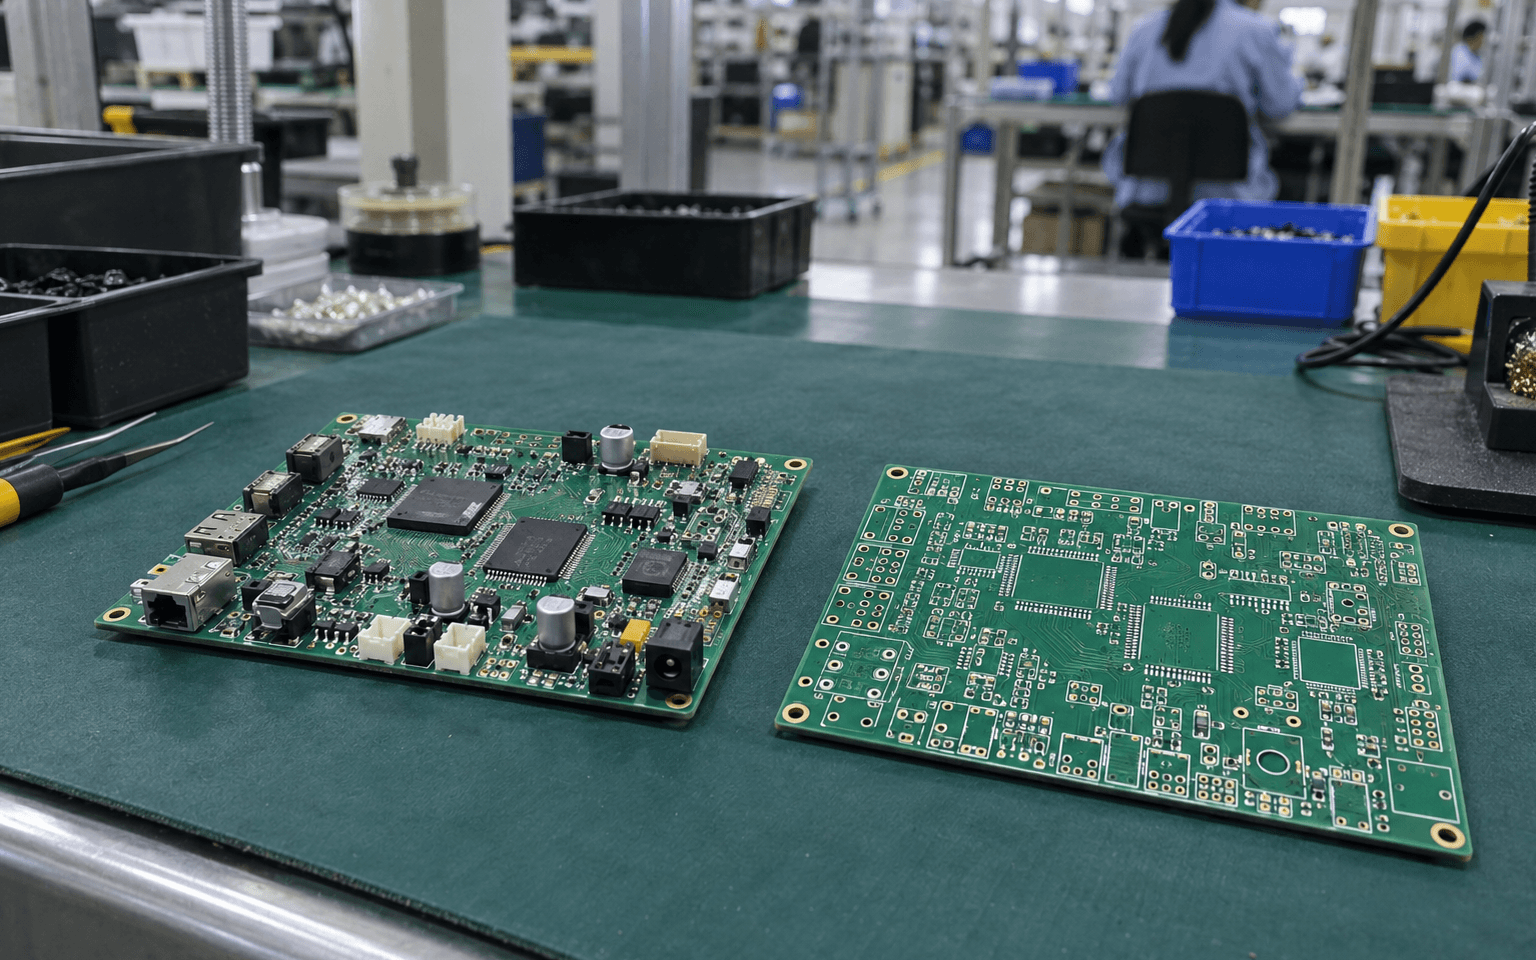
桌上10台手板都能用,感觉像到了终点,其实更接近起点。手板证明的是你的想法可以实现。量产要证明的是:1000台产品,由从没见过你的人,用十几家供应商的零件组装出来,每一台都一样好用。
这是另一回事。第一次做硬件的人遇到的大部分意外,都来自把两者当成同一件事。这篇指南讲清楚到底变了什么、为什么。
最大的转变:从"能不能用"到"每次都能用"
10台的时候,问题可以手工解决。零件装不太进去?打磨一下。线短了?焊一根长的。板子有毛病?你自己会发现。
1000台的时候,这些办法都行不通。每一台都必须在没人特别照顾的情况下做对。于是,10台时无所谓的差异,突然变得要紧。
并排对比
| 10台手板 | 1000台量产 | |
|---|---|---|
| 塑料件怎么做 | 3D打印、CNC、复模 | 用钢模或铝模注塑 |
| 谁来做 | 你自己、工程师或手板厂 | 代工厂产线工人 |
| 怎么装 | 手工装,边装边调 | 按工位一步步装,用治具 |
| 物料 | 少量购买,多是现货 | 批量订货,有交期和起订量 |
| 测试 | 你一台台试 | 每个工位有固定测试和合格界限 |
| 文件 | CAD文件加你的记忆 | 冻结的图纸、BOM、作业指导书、测试方案 |
| 品质 | "我看着还行" | 签好的金样和书面检验标准 |
| 单台成本 | 高,主要是人工和准备费用 | 低一些,主要是物料和分摊的模具费 |
| 资金 | 边做边花小钱 | 卖出之前先付模具和物料的大笔定金 |
下面挑最容易出问题的几项展开讲。
零件的做法变了
CNC或3D打印的外壳,和注塑外壳表现不同。注塑件冷却时会收缩、可能变形,还需要拔模斜度(侧壁上的小斜角,让零件能脱模)等结构。手板时装得刚刚好的设计,做成注塑件可能要改。这正是DFM的用处,也是设计没定之前不要开模的原因。见注塑是什么?
小偏差会累积
每个零件之间都会有细微差别,只要在公差(允许的范围,比如±0.1 mm)之内就算合格。10台里,你可能永远碰不到两个"最差情况"的零件凑在一起;1000台里一定会碰到。一个按键在这台略紧、在那台略松,就会变成几百条客诉。
这叫公差累积:几个零件的小偏差叠加在一起。工程师会在开模前先在图纸上核算。见CNC公差入门。
买料变成一个项目
做手板时有什么现货买什么。量产时:
- 有些元器件交期要几周甚至几个月,
- 供应商有起订量(MOQ),
- 有些料会停产,
- 价格跟数量挂钩。
下单之前,核对BOM里每一个料的货期和交期,有风险的料都要先批准替代料。
生产过程要写下来
产线工人不认识你的产品,他们需要作业指导书(SOP):用一步步的图片说明自己这个工位具体怎么做。通常由代工厂编写,但前提是你提供清楚的图纸和冻结的设计。
测试变成一套系统
不能再靠你一台台试。量产需要在固定节点做固定测试、有测试治具、有清楚的合格界限。从设计阶段就为此做准备,叫可测试性设计。见DFA与DFT:可装配性与可测试性设计。
良率成了要盯的数字
良率是一次下线就合格的比例。早期几轮良率往往偏低,随着问题被找出、解决而提高。每一台不良品都要花物料、人工和时间去返修或报废,所以从第一轮试产就要关注良率。
中间要走的几步
大多数团队通过几轮试产跨过这道坎:
- 冻结设计准备开模。见工程变更(ECO)与设计冻结。
- DFM评审与开模。 做模具,检查首次试模样品并修模。见路线图的开模阶段。
- EVT、DVT、PVT试产,数量从几十台增加到几百台。见EVT、DVT、PVT是什么。
- 用和最终设计一致的样机做认证。见路线图的认证阶段。
- 签金样:大家确认的标准样机。
- 第一批量产, 出货前验货。见验货与品检入门。
有的创业者会加一个过渡批:用更快、更便宜的模具(比如铝模)先做几百台开始销售,同时做钢模。见铝模与钢模。
选择量产合作方
帮你做手板的厂,不一定适合做1000台;为10万台产能设计的工厂,也可能不想接1000台的单。找一家对你的数量和阶段都合适的代工厂。NPI服务商(新产品导入)专门帮第一次做硬件的团队走过这一段。见怎样在中国选工厂。
常见问题
不开注塑模能做1000台吗? 有时可以。复模、3D打印和CNC都能做几百个零件,但单件成本一直很高。见50个零件:复模、打印还是注塑。
量产前要做多少台手板? 做到设计不再有大改为止。大多数产品要好几轮,然后再进入试产。
代工厂的起订量是多少? 因工厂和产品差别很大。尽早问,并如实说明你预计的数量。
继续阅读
下一步
更新于 2026年10月3日