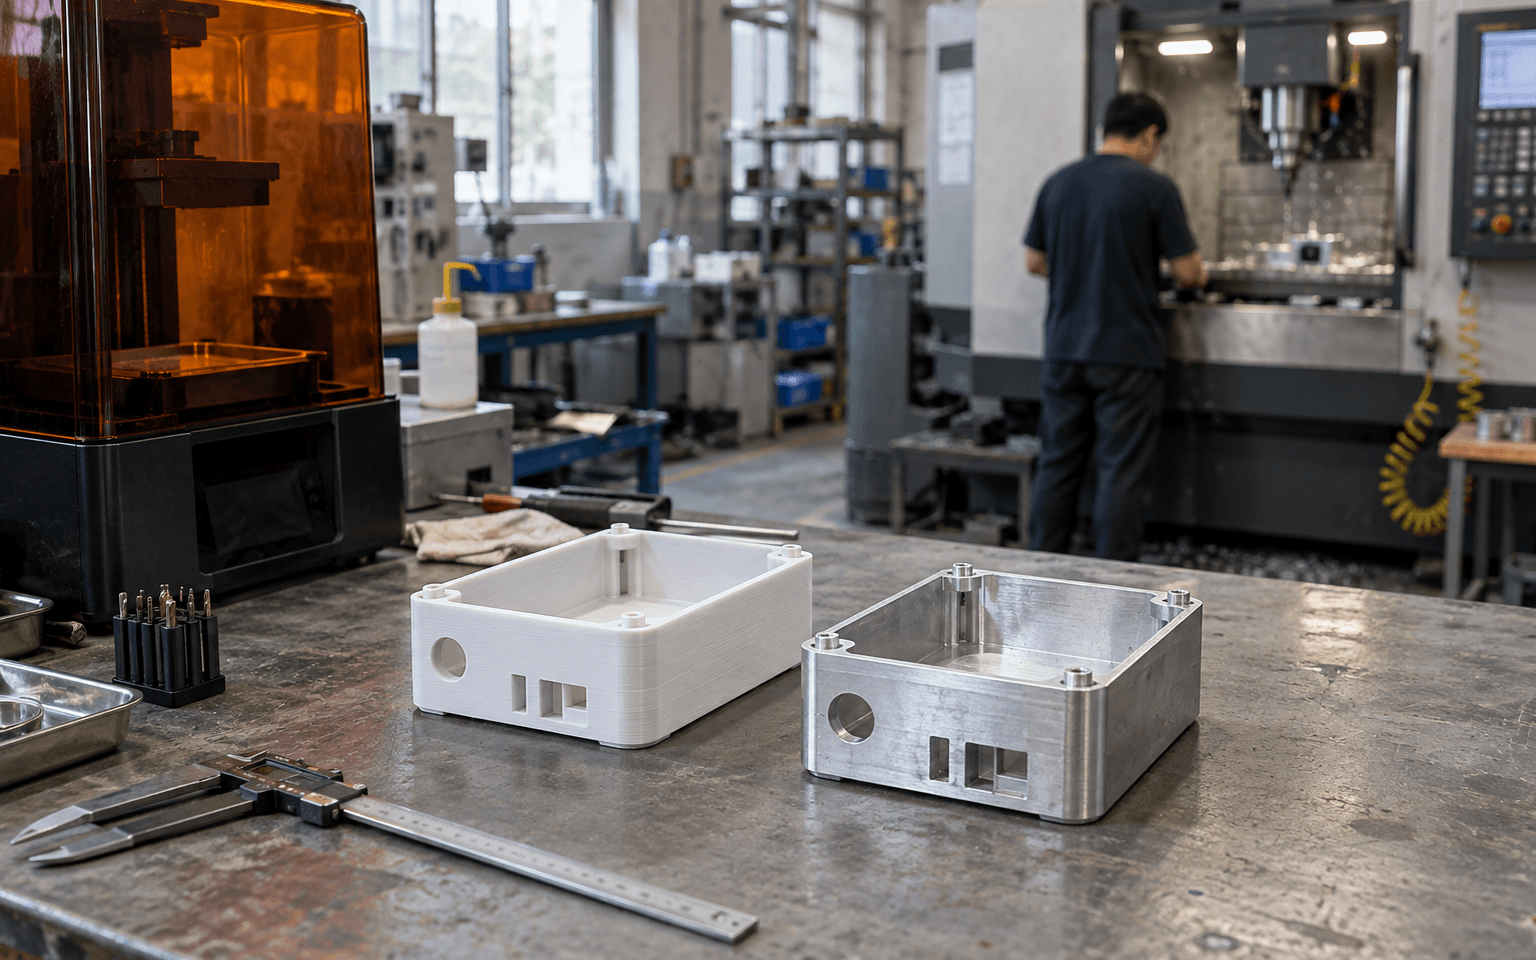
3D打印和CNC加工是做手板的两大主力。两者都能在几天内把CAD文件变成实物,深圳周边有几百家工厂提供这两种服务。但它们的原理正好相反,各自在某些任务上明显更合适。
加材料还是去材料
- 3D打印一层一层地堆出零件,只在需要的地方添加材料(增材)。不用模具、不用夹具,准备工作很少。
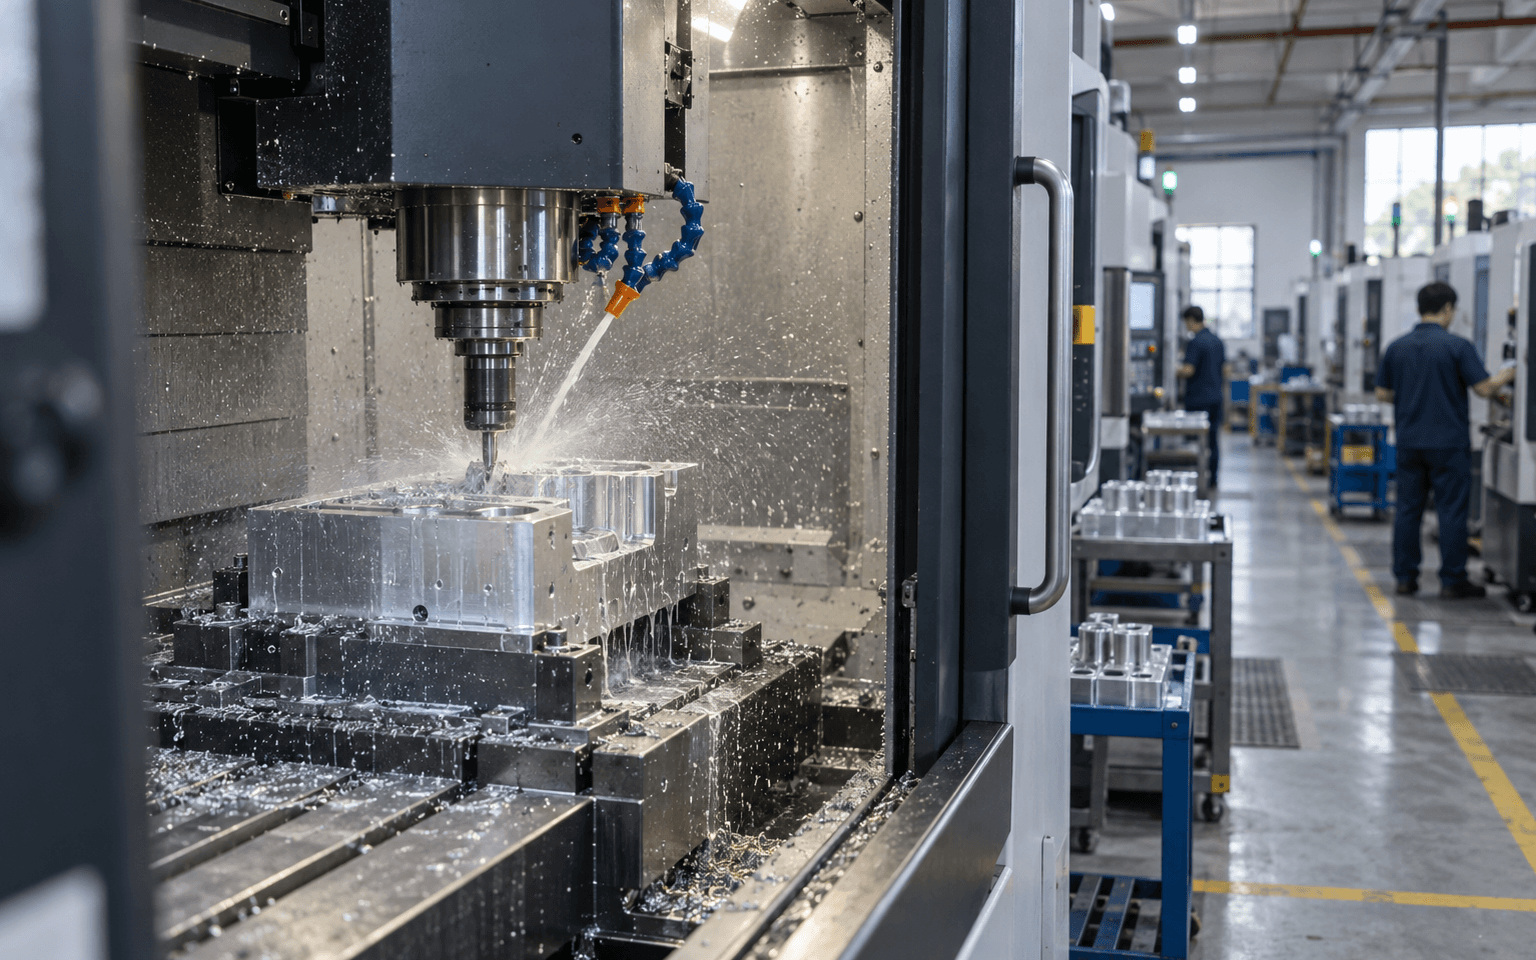
- CNC加工从一整块料开始,用旋转的刀具把材料切掉(减材)。编程员规划刀路,把料块装夹到机床上。
打个比方:3D打印像用小桶堆沙堡,哪里需要就往哪里加沙;CNC像从一块石头上雕出雕像。
两者的详细介绍见选哪种3D打印工艺?SLA、SLS还是MJF和CNC加工是什么?
材料:打印材料还是真材料
这常常是决定性因素。
- 3D打印用专门的打印材料:光敏树脂(SLA)、尼龙粉末(SLS、MJF)和打印线材(FDM)。有些能模拟ABS或PP,但它们和你最终的注塑件不是同一种材料。金属打印也有,但通常更贵。
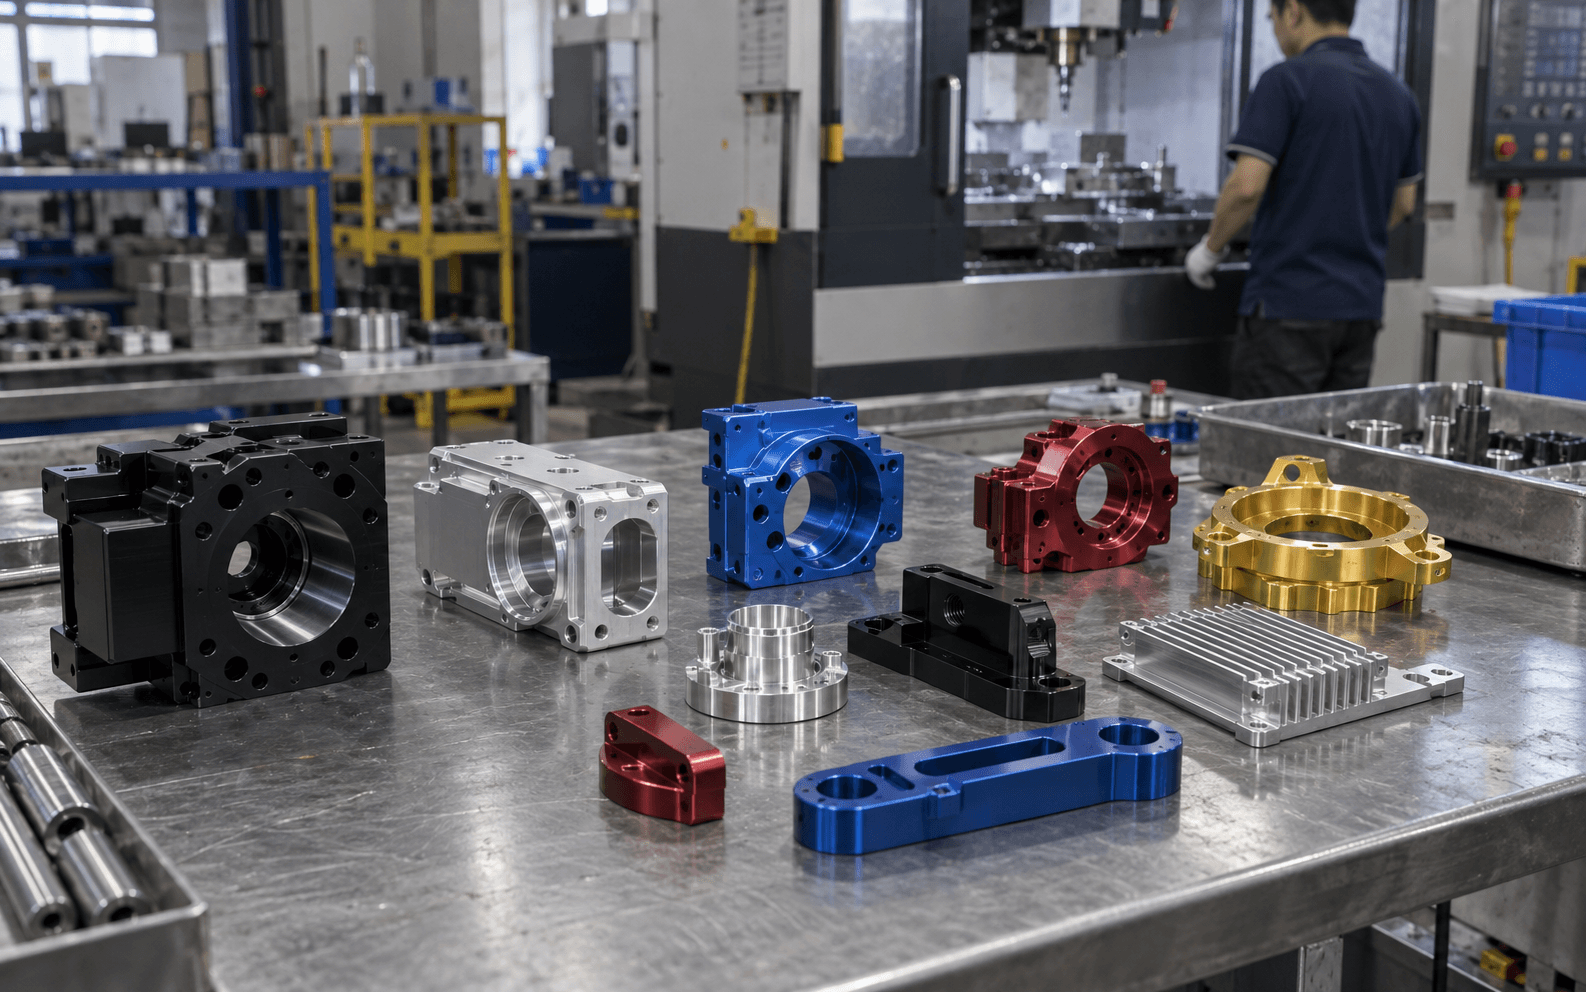
- CNC加工的是真正的工程材料:铝、不锈钢、黄铜,以及POM、ABS、PC、PEEK等塑料,常常就是量产要用的同一牌号。
如果你的测试依赖真实材料(耐热性、刚性、螺纹、金属手感),CNC通常能给出更真实的答案。见CNC零件怎么选材料。
强度和精度
- 打印件在某个方向上可能较弱,因为层与层是粘合在一起的。SLS和MJF尼龙有韧性;普通SLA树脂可能较脆。精度对大多数手板够用,但小零件可能会有轻微变形或收缩。
- 加工件里外都是实心的,而且非常精确。CNC通常能做到比大多数打印工艺更严的公差。
如果零件要压配轴承、用O形圈密封或承受真实载荷,CNC更稳妥。
形状自由度
- 复杂形状3D打印占优: 内部通道、镂空网格、流线曲面、中空零件,以及把几个零件合成一个。打印机不在乎一层有多复杂。
- CNC受限于刀具能否够到。 又深又窄的腔体、尖锐内角和封闭型腔很难做,甚至做不到。每多一次装夹(重新装夹零件加工另一面)都会增加成本。
成本和速度
大致规律(常见情况,请与供应商确认):
- 小而复杂的塑料件: 打印通常更便宜、更快,常常几天就好。
- 简单的块状零件,或任何金属件: CNC往往有竞争力,有时比打印一个大实心零件还便宜。
- 大塑料件: 打印成本随体积和高度上升,CNC成本随加工时间上升。两种都询价。
- 数量: 打印的单件成本几乎不随数量下降。CNC的编程和装夹费用会分摊到整批,所以做10件时每件比做1件便宜得多。
表面和外观
- SLA打印件光滑、好喷漆,打磨后很适合做外观模型。
- SLS/MJF表面带颗粒感、哑光,通常染成黑色。
- CNC件会有细微刀纹,但可以喷砂、抛光和阳极氧化,得到量产级的金属表面。见阳极氧化是什么?
快速判断表
| 你的手板需要…… | 通常更合适 |
|---|---|
| 快速检查形状和尺寸 | 3D打印 |
| 有复杂的内部结构 | 3D打印 |
| 看起来像最终产品(塑料) | SLA打印后喷漆 |
| 是金属件 | CNC |
| 使用量产级材料 | CNC |
| 保证严公差或螺纹 | CNC |
| 经受真实载荷或高温 | CNC(或用SLS/MJF做有韧性的塑料件) |
| 做20–50件、外观像注塑件 | 考虑真空复模 |
两种都用
大多数实际项目会混用。一版典型的首批手板可能包括:
- 一个SLA打印的外壳,打磨喷漆后展示外观,
- 几个能卡在一起的MJF内部支架,
- 一块CNC加工的铝散热片或安装板。
深圳很多手板厂在同一个厂里提供两种工艺,把整套装配件发给他们,他们可以建议每个零件用哪种方法。
继续阅读
下一步
更新于 2026年9月29日