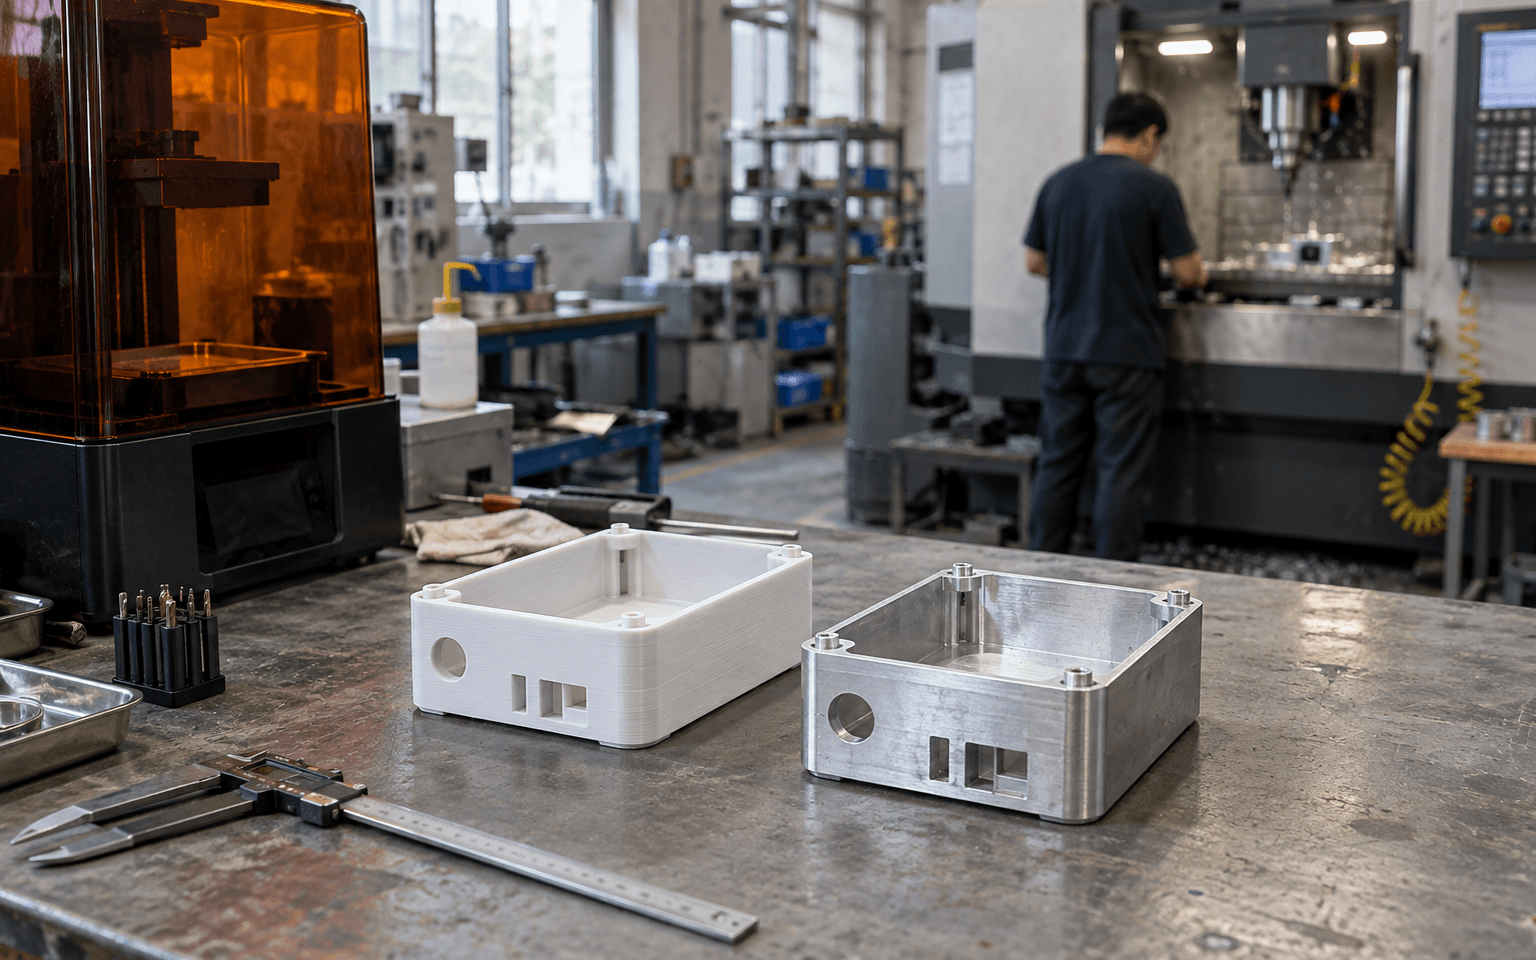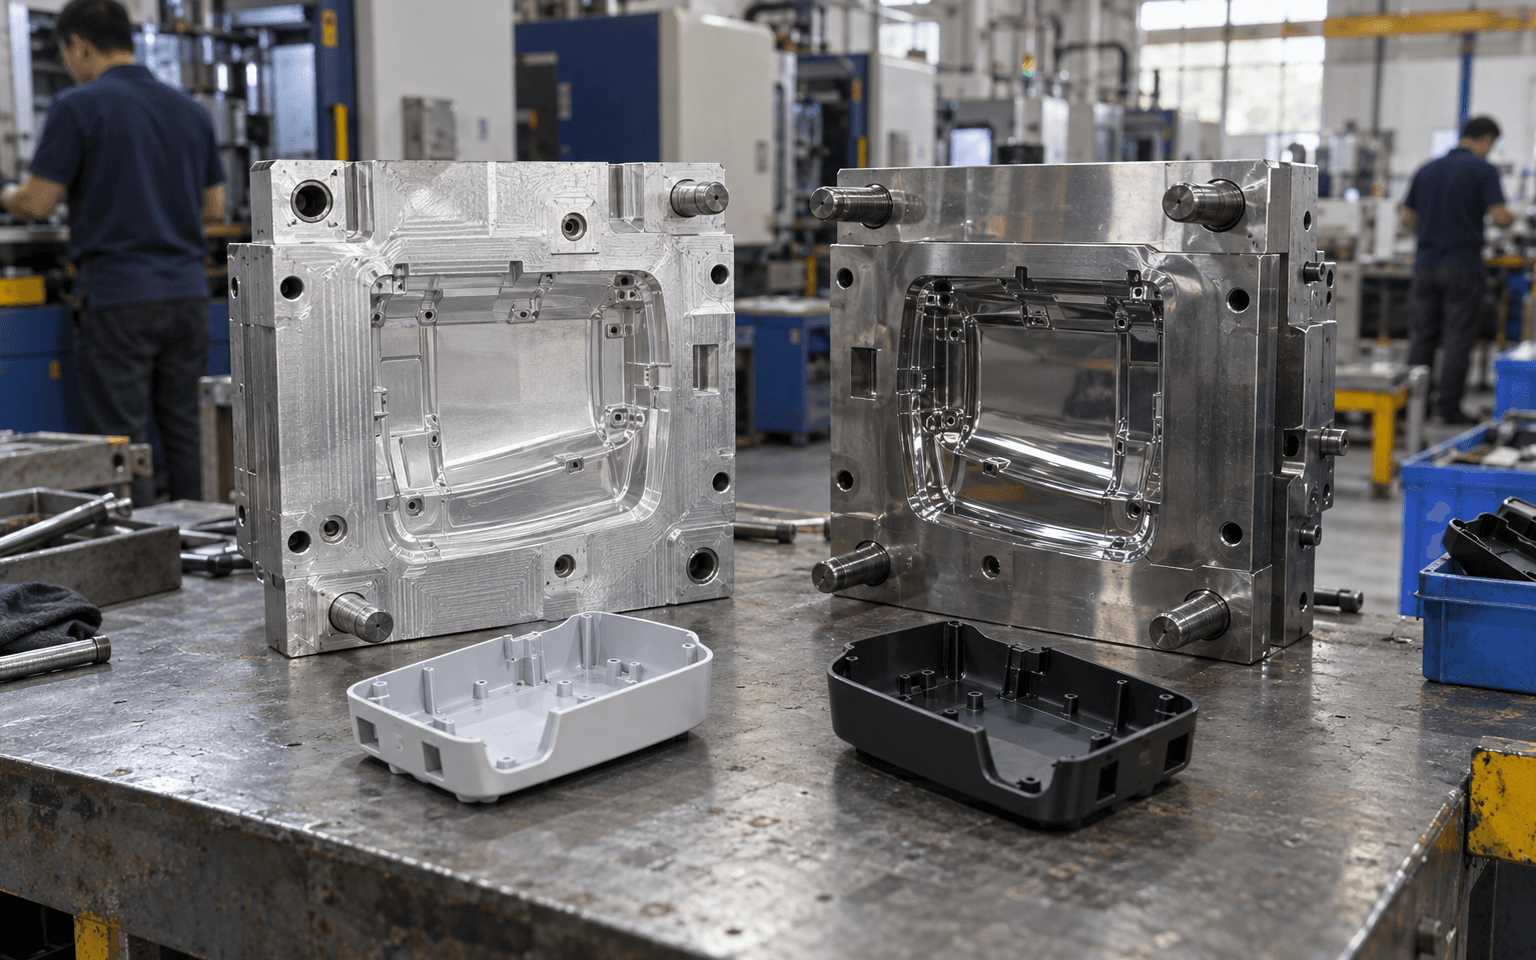
在制造业里,50件是个尴尬的数量。多到没法把每件都当手工手板来做,又少到大多数工厂提不起兴趣。可这恰恰是很多硬件团队需要的数量:做一轮内测、给客户做试点、参加展会,或者做众筹里的一个小档位。
在这个数量下,塑料件有三种现实的选择:3D打印、真空复模和注塑(通常用较便宜的"快速模")。它们各有适用的场合。
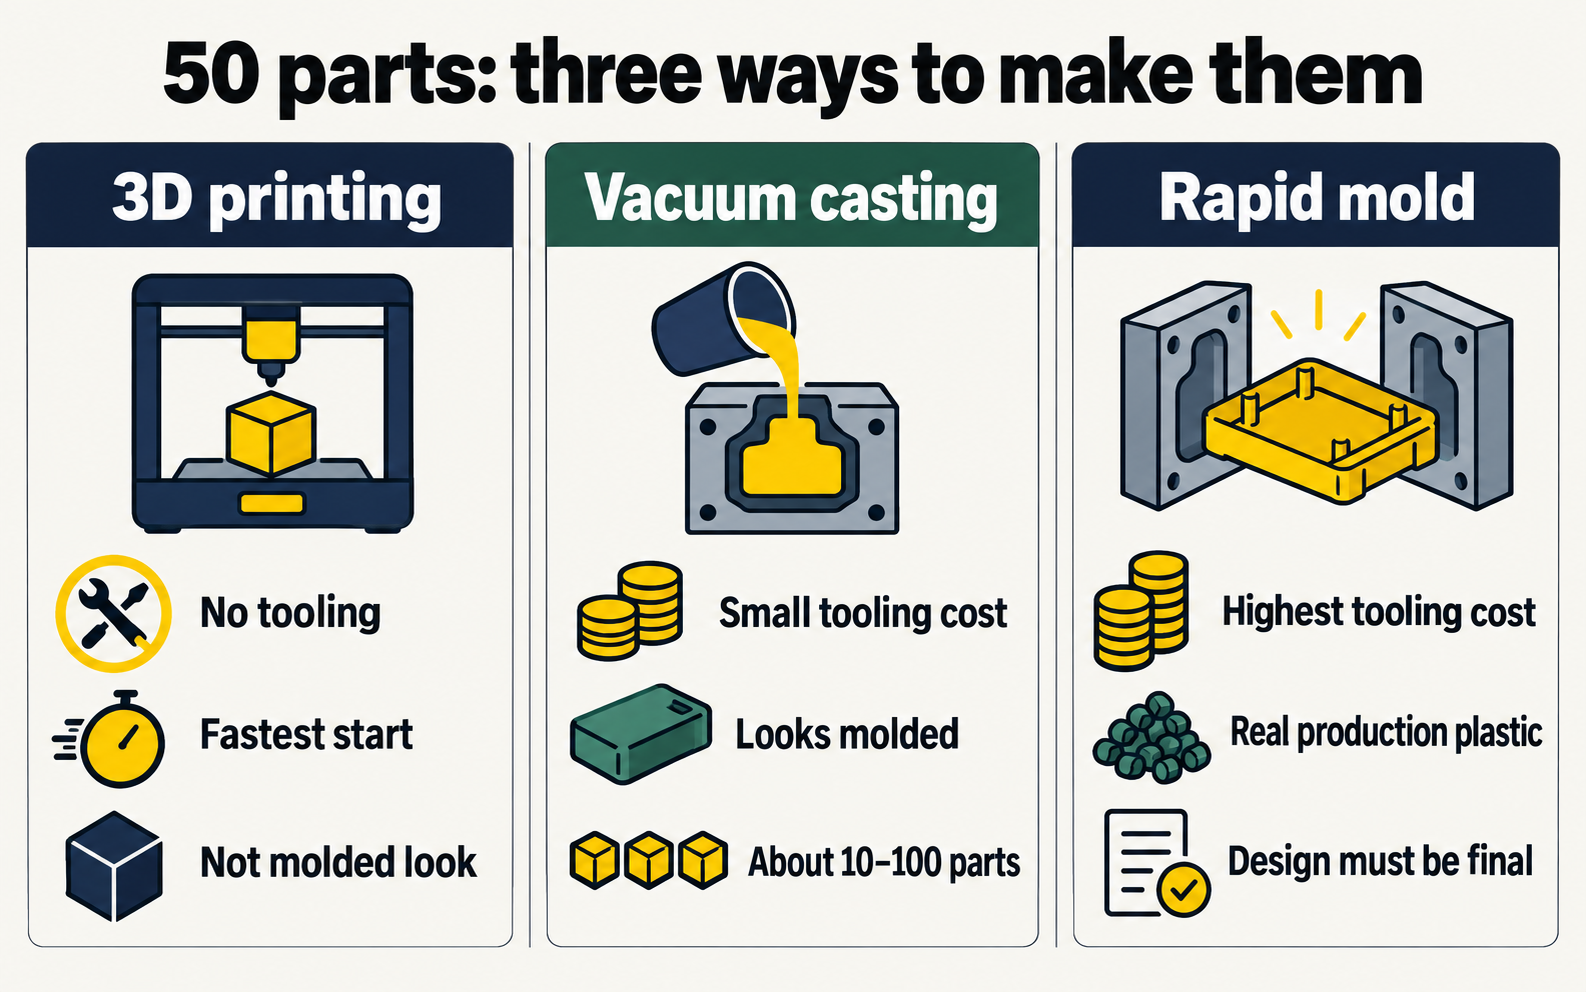
选择一:50件全部3D打印
做法: 每个零件都按文件一层层打印。做50件,一般选MJF或SLS(尼龙粉末工艺,一炉能排很多零件)或SLA(光滑的树脂)。见选哪种3D打印工艺?SLA、SLS还是MJF。
优点
- 没有模具费。 第1件和第50件价格差不多。
- 启动最快。 常常几天(常见情况,请与供应商确认)。
- 改设计不花钱。 改文件,下一炉就用新的。
- 复杂形状没问题。
缺点
- 不像注塑件。 SLS/MJF件有颗粒感;SLA件要打磨喷漆才显得像成品,每件都要人工。
- 不是量产材料。
- 单件成本不随数量下降,所以50个大零件可能很贵。
最适合: 设计可能还会改、零件较小或在内部、外观不太重要的情况。
选择二:真空复模
做法: 先做一个母版(通常是SLA或CNC),在它周围灌出硅胶模,再在真空下往模里浇注聚氨酯树脂。每套硅胶模通常能做大约15–25件(常见情况,请与供应商确认),所以50件一般要用同一个母版做两三套模。见真空复模是什么?
优点
- 外观像注塑件,表面可光滑可带纹理,颜色通体。
- 树脂选择多: 仿ABS、透明、仿橡胶等。
- 模具费低,和钢模或铝模相比少得多。
- 可以在硬件上浇注软材料。
缺点
- 单件成本较高,因为每次浇注都有手工操作。
- 树脂只是模拟量产塑料。
- 公差比注塑或CNC宽松。
- 第一批通常要一两周。
最适合: 需要零件看起来、摸起来都像最终产品,设计基本稳定,数量在10–100件左右。
选择三:用快速模注塑
做法: 用铝或软钢加工出模具,再把熔化的量产塑料注射进去。小批量时常叫快速模或手板模。开任何模具在中文里都叫开模。见注塑是什么?和铝模还是钢模。
优点
- 真正的量产塑料,可以做有意义的跌落测试、高温测试,甚至早期的认证工作。
- 零件是真正注塑出来的: 一致、精确,单件便宜。
- 模具以后往往还能生产更多零件。
缺点
最适合: 设计已冻结、需要真实材料,或者你知道很快还要几百、几千件。
怎样比较报价
对每种选择,写下一次性费用(模具、母版、硅胶模)和单件费用(含表面处理),然后:
总价 = 一次性费用 +(单件费用 × 数量)
下面用编造的数字演示方法:
| 一次性费用 | 单件 | 50件总价 | |
|---|---|---|---|
| 3D打印(喷漆) | 0美元 | 60美元 | 3,000美元 |
| 真空复模 | 600美元(母版 + 硅胶模) | 30美元 | 2,100美元 |
| 快速模注塑 | 4,000美元 | 3美元 | 4,150美元 |
在这个编造的例子里,50件时复模最划算。到500件时,注塑(约5,500美元)会胜过复模(约15,600美元)。你的数字会不一样,所以请用真实报价按两三个数量(比如50、200和1,000件)各算一遍,就能看出每种方法在哪里不再划算。
价格之外:常常起决定作用的问题
- 这50件之后设计还会改吗? 会的话就别开模,打印或复模更灵活。
- 零件要通过真实测试吗(跌落、高温、化学、认证)?用量产塑料注塑最接近真实。
- 客户会看到、拿在手里吗? 不开模的话,复模或喷漆的SLA件看起来最像成品。
- 多快要? 打印最快,注塑最慢。
- 50件之后呢? 如果马上要量产,快速模的钱可能反正也要花。
常见路径
很多团队三种都用,按顺序来:早期设计时打印,内测时真空复模20–50台,收到反馈、设计冻结后再开模。这和EVT、DVT、PVT是什么里讲的试产阶段是对应的。
继续阅读
下一步
更新于 2026年9月29日