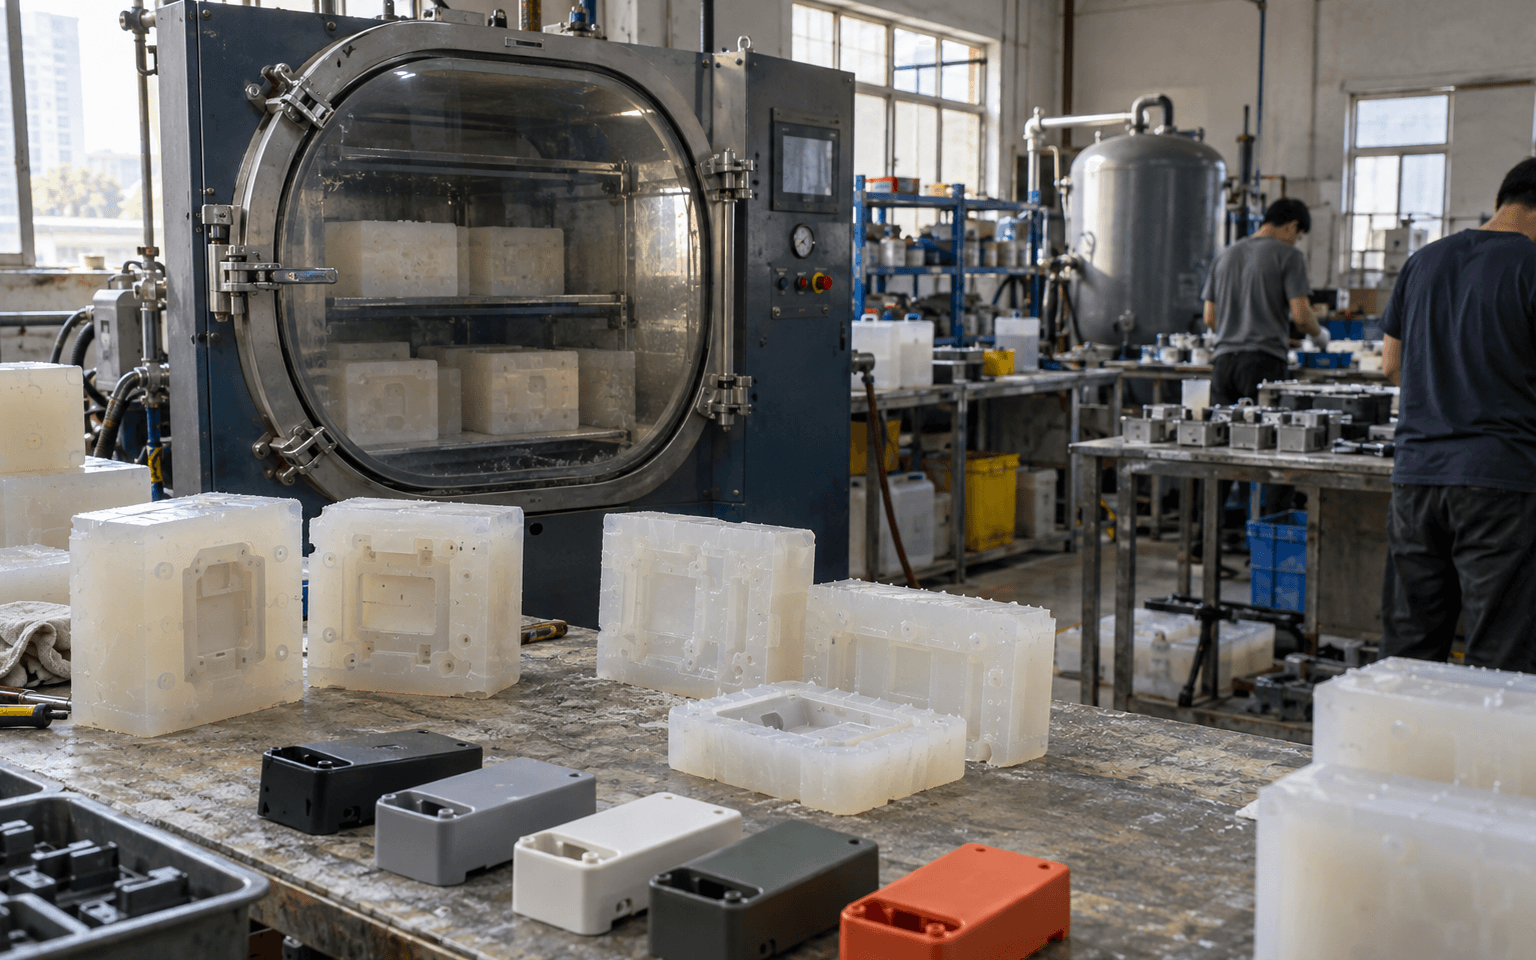
你已经有一台看起来没问题的手板,现在需要20台:用来做用户测试、参加展会、拍众筹视频,或者做一小批早期试用机。打印20台很慢,而且看起来不像注塑件;开注塑模又贵,还要等几周。真空复模正好填补这个空档。
一句话讲清真空复模
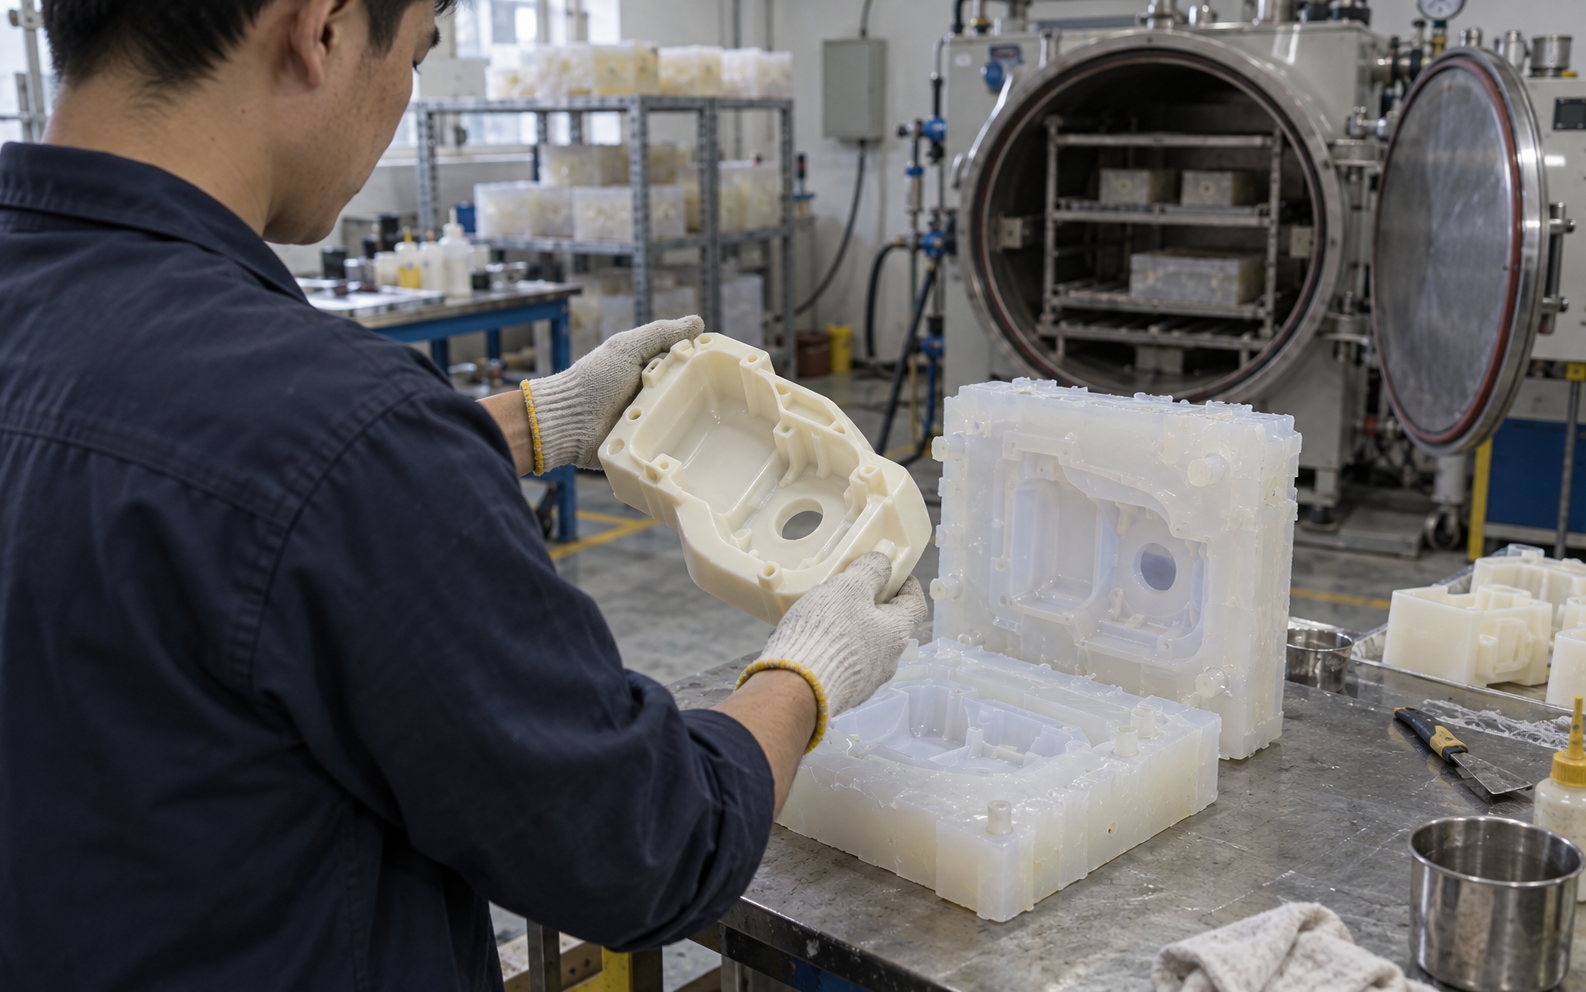
真空复模是用一个母版做一套软的硅胶模,再在真空箱里往模里灌注液态聚氨酯树脂,这样复制出来的零件没有气泡,外观像注塑件。
它也叫复模、硅胶复模,完整叫法是真空复模,英文常叫urethane casting或vacuum casting。
打个比方:在家做巧克力。把形状压进柔软的硅胶模盘,再倒入融化的巧克力。模盘便宜、够软,复杂的形状也能脱出来,但用上有限的几次就会磨损。
怎么做:分步讲解
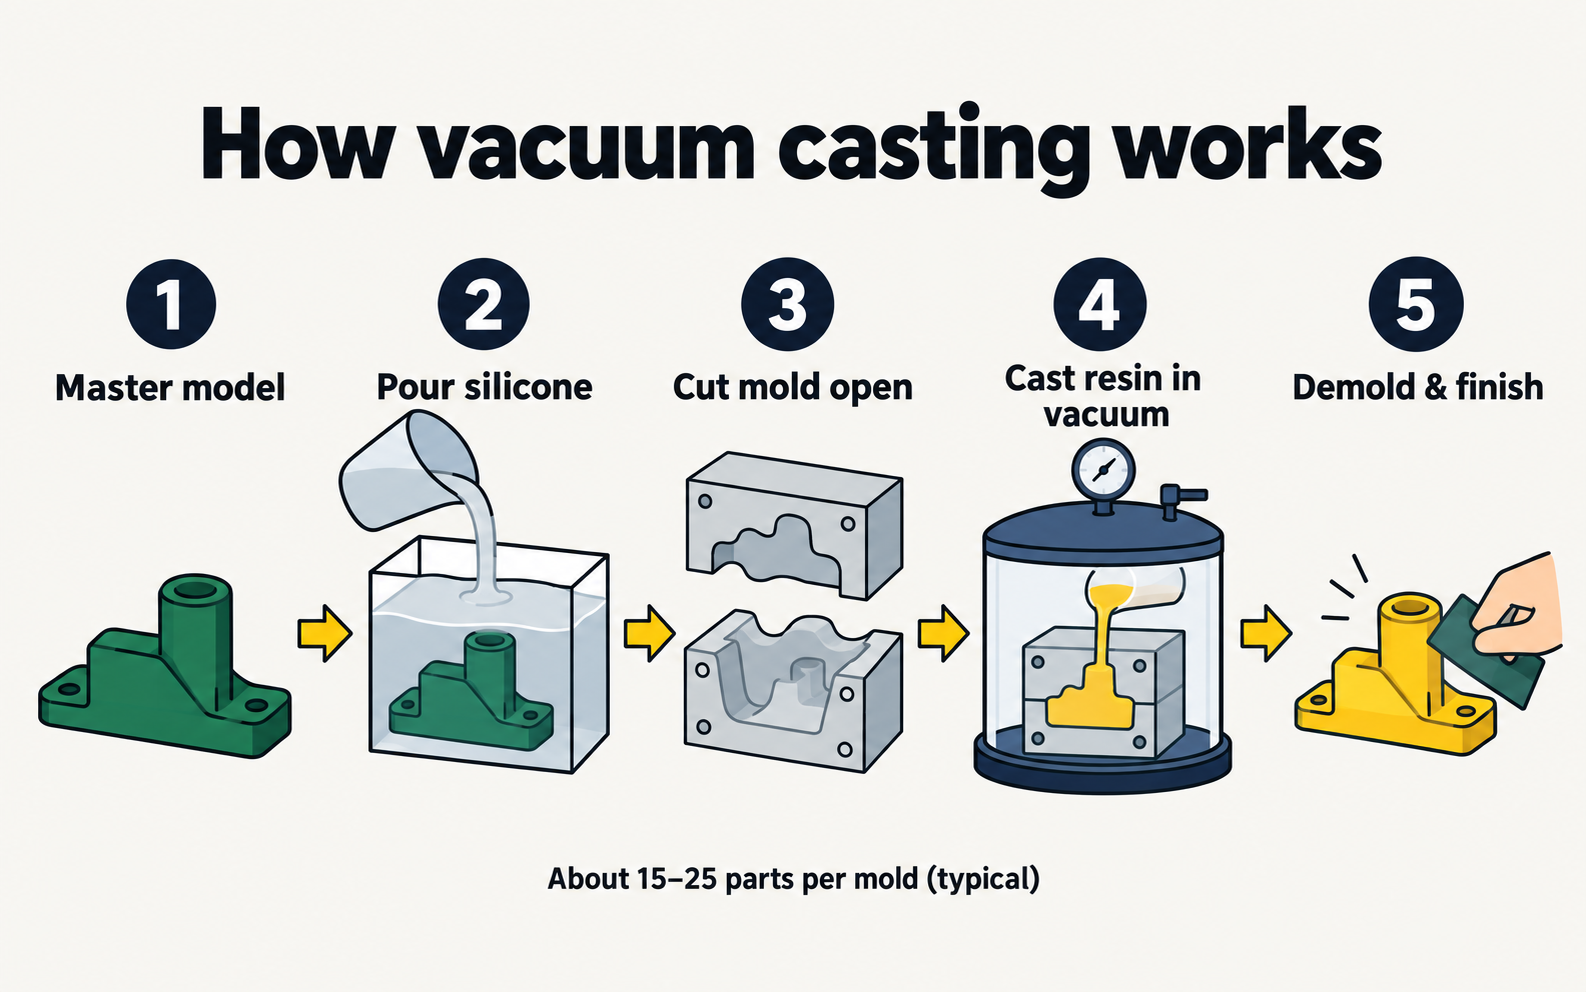
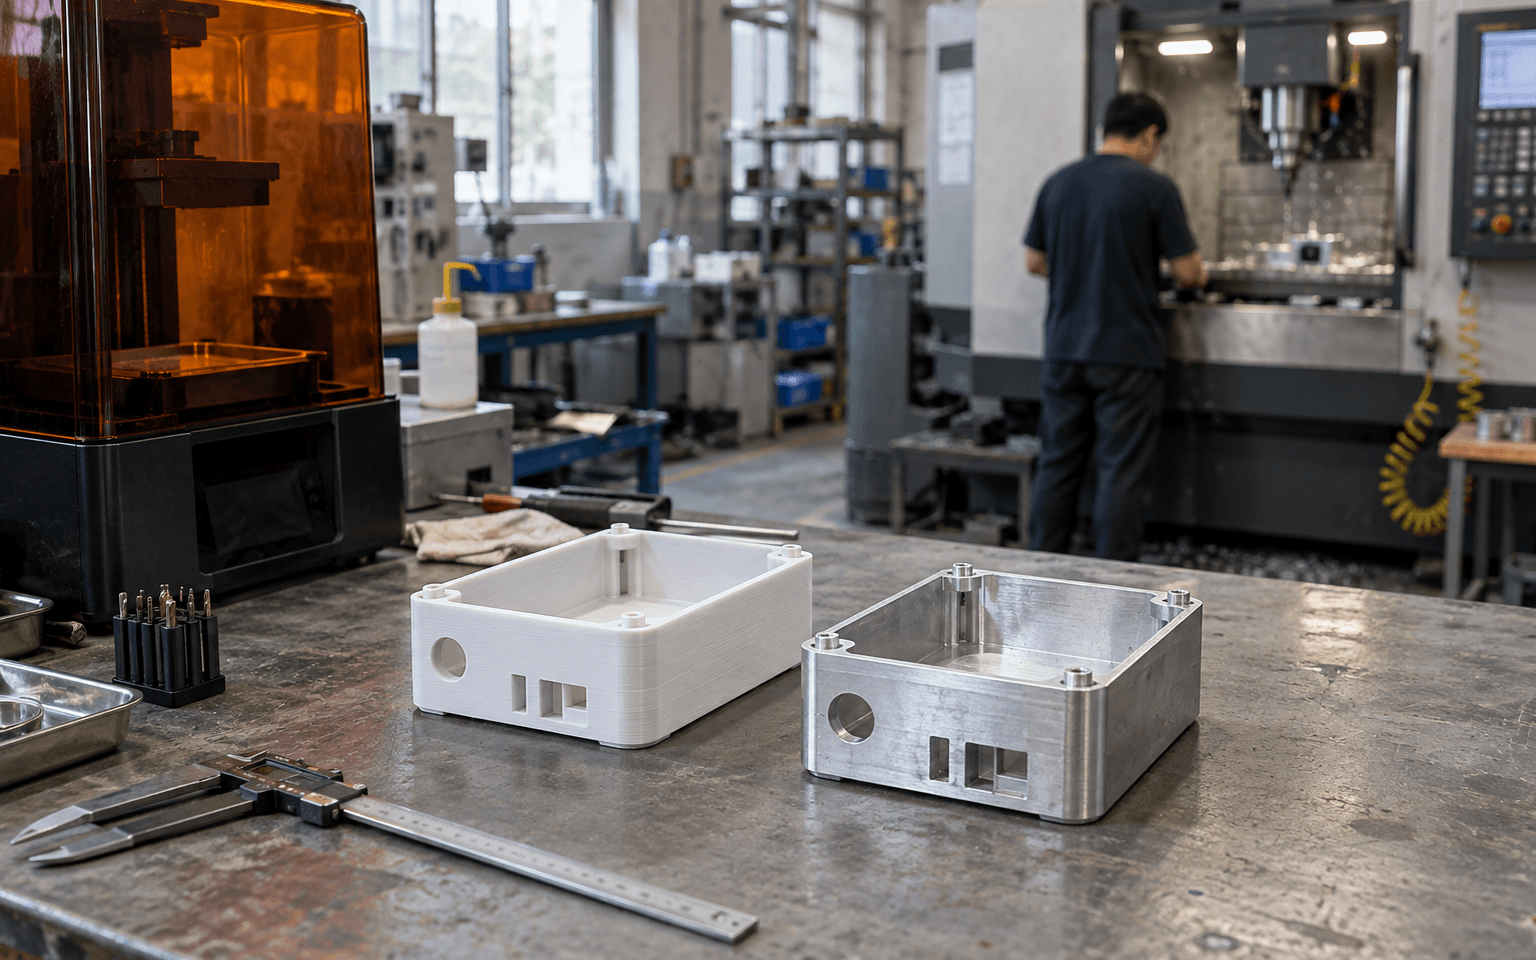
- 做母版。 做一个完美的零件原型,通常是SLA 3D打印或CNC加工,再打磨抛光。母版上的每个瑕疵都会被复制,所以这一步很重要。
- 搭模框。 把母版悬在一个框里,加上让树脂流进、让空气排出的小通道。
- 灌硅胶。 把液态硅胶倒在母版周围,放进真空里抽掉气泡,然后固化(常在烤箱里)。
- 开模。 技师沿着规划好的线(分型线)把硅胶块切开,取出母版,剩下的就是和零件形状一模一样的型腔。
- 浇注零件。 合上硅胶模,放进真空箱。把双组分聚氨酯树脂混合后在真空下注入,真空把空气抽走,树脂就能无气泡地填满每个细节。
- 固化和脱模。 把模具放进烤箱让树脂变硬,再把零件剥出来。因为模具是软的,一些在钢模里需要活动机构的小倒扣,往往也能直接脱出。
- 后处理。 修掉浇注通道留下的多余料,再根据需要打磨、喷漆、印刷或组装。
一套模能做几件?
硅胶模会磨损。高温的树脂会慢慢损伤表面,细节变得模糊。常见的经验值是每套模大约15–25件,取决于树脂、零件形状和对表面光洁度的要求(常见情况,请与供应商确认)。需要更多件时,加工厂用同一个母版再做一套模就行。
所以真空复模一般按10到50件左右报价,有时也做到一百件上下。
材料:模拟各种塑料的树脂
聚氨酯树脂有很多牌号,用来模拟量产塑料:
- 仿ABS: 外壳和壳体的日常选择。
- 仿PC(透明): 镜片、灯罩、视窗等透明件。
- 仿PP: 稍有弹性,用于卡扣和一体铰链(薄而可弯折的部位)。
- 仿橡胶(弹性体): 握把、密封件、脚垫等软件,有多种邵氏A硬度可选(衡量橡胶软硬的指标,数值越低越软)。
- 用于特定测试的耐高温和阻燃牌号。
关键词是"模拟":它们不是真正的量产塑料。外观、装配和很多功能测试都没问题,但最终认证和长期测试应当用真正的注塑件。
颜色和表面处理
上色有两种方式:
- 在树脂里加色粉,颜色是通体的(刮花了也不会露出别的颜色)。
- 浇注后喷漆,配色最准确,可以做亮光、哑光、金属漆或手感漆。
纹理可以从带纹理的母版上复制过来,标志可以用丝印或喷漆加上。见怎样写清楚颜色和表面处理要求。
真空复模擅长什么
- 10–50件外观像注塑件的零件,用于用户试用、演示和试用机。
- 手感件和类似包胶的零件: 可以把硬质零件放进模里,再在周围浇注软性树脂。见包胶注塑与嵌件注塑。
- 需要像玻璃一样的透明件。
- 在投入注塑模具之前先验证设计。
不太适合什么
- 大批量。 每个零件都涉及手工操作,单件成本一直比较高。见做50件:复模、打印还是注塑。
- 非常严的公差。 硅胶模会变形,树脂也会轻微收缩,精度一般不如CNC或注塑。
- 最终材料测试和认证。 树脂不是量产塑料。
- 很薄的壁或又长又细的结构,可能填充不均或变形。
成本和交期
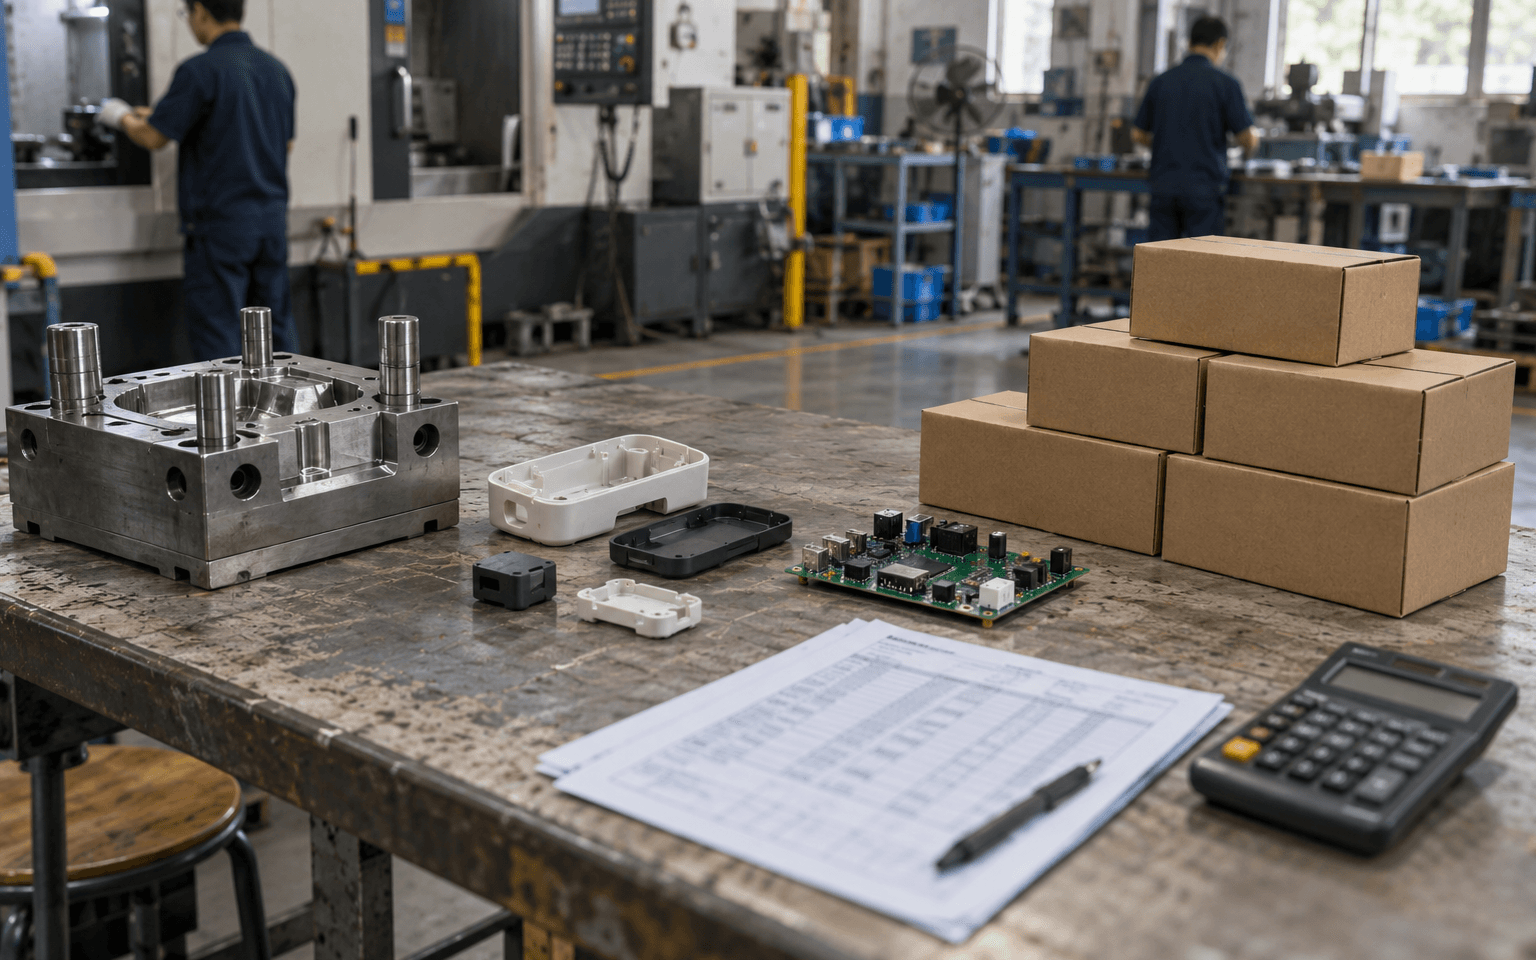
报价通常包括母版、硅胶模和每件浇注费,再加表面处理。母版和硅胶模分摊到这套模做出的所有零件上,所以越接近模具寿命,单价越低。
第一批常见交期是一到两周;如果要喷漆或做很多种颜色,会更久(常见情况,请与供应商确认)。
在深圳做真空复模
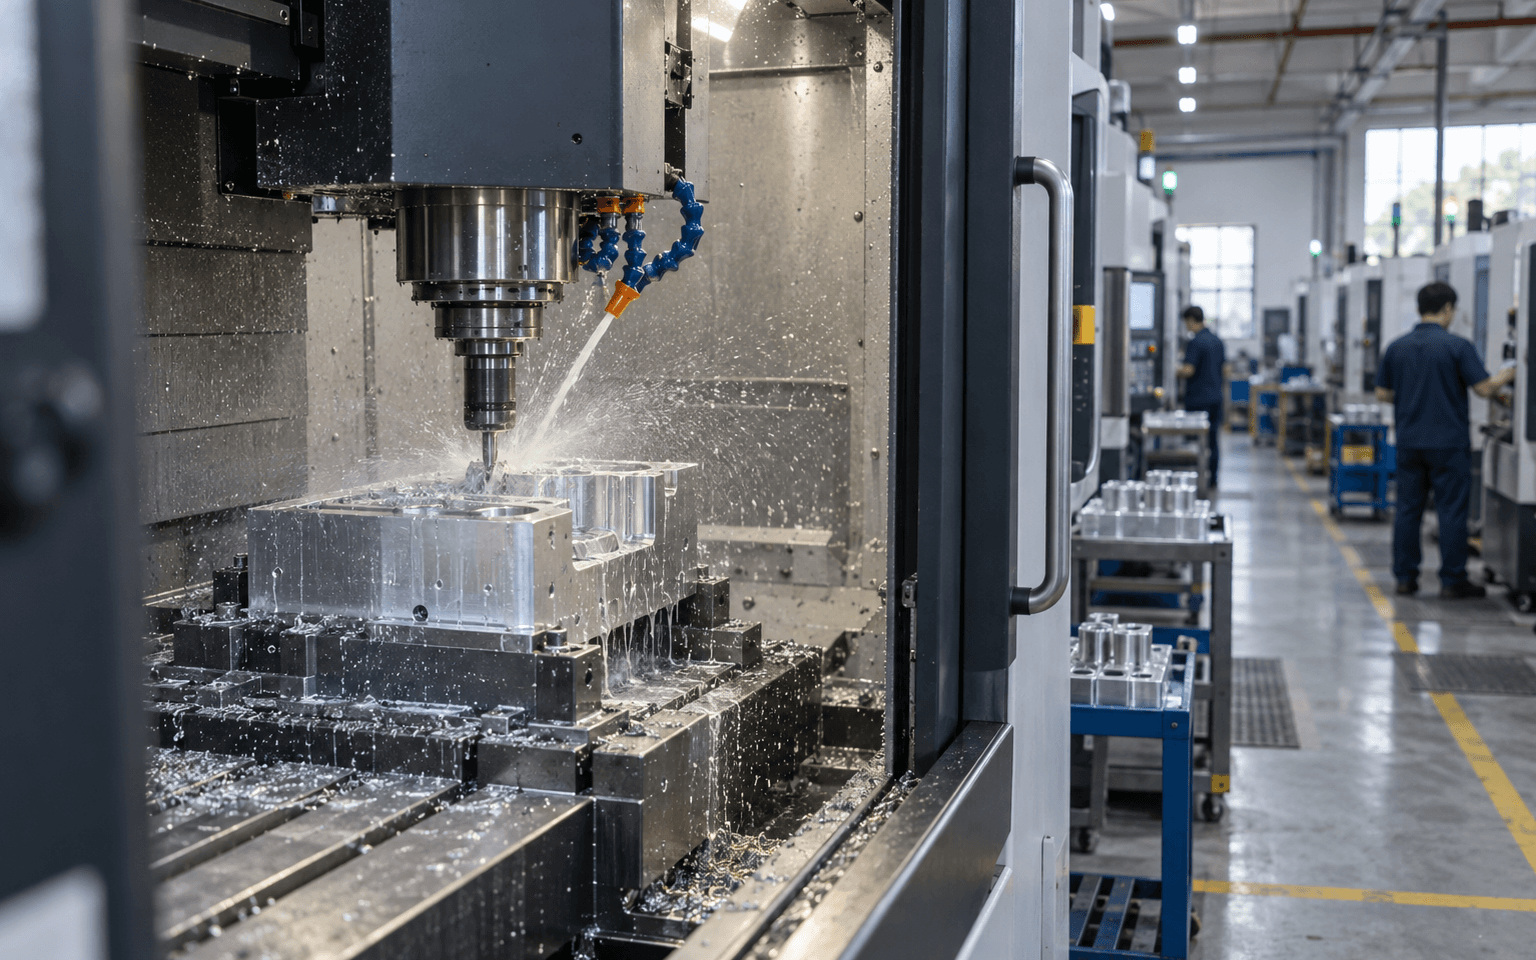
真空复模是深圳手板厂的核心业务之一。很多手板厂也能自己做SLA或CNC母版,所以你只需要发CAD文件。
- 发送三维文件、数量、树脂类型(比如"仿ABS,黑色")和表面处理要求。
- 问清楚每套模能做几件,报价是否包含第二套模。
- 如果外观很关键,灌硅胶前先确认母版的表面。
- 先检查第一件浇注件,再做整批。
常用词
| 中文 | 英文 |
|---|---|
| 真空复模 | Vacuum casting |
| 硅胶模 | Silicone mold |
| 原型/母模 | Master model |
| 聚氨酯(PU) | Polyurethane |
| 手板 | Prototype model |
继续阅读
下一步
更新于 2026年9月29日